
 Abosh
OEE mide la pérdida dentro del tiempo que programaste para producir. La utilización mide cuánto del calendario programaste en absoluto. TEEP los combina: TEEP = OEE × utilización, por lo que mide la producción útil frente a todo el tiempo del calendario. Una planta que opera dos turnos de 8 horas al día con un OEE de 75% tiene una utilización de 66.7% y un TEEP de 50%. Un TEEP bajo no es automáticamente malo. Antes de decidir qué cambiar, considera la demanda, el uso del equipo y el coste de añadir capacidad.
Un ejemplo que muestra los tres indicadores en el mismo día
Una matriz de decisión que vincula cada indicador con una pregunta
Una advertencia clara sobre perseguir la utilización por sí misma
Tres indicadores, tres cortes de tiempo
OEE compara la producción buena al ritmo ideal con el tiempo planificado para producir. La utilización compara ese tiempo programado con el calendario. TEEP, rendimiento total efectivo del equipo, compara la producción buena al ritmo ideal con todo el tiempo del calendario. Conserva cada denominador junto a su resultado.
Las definiciones de utilización varían entre empresas, así que establece la tuya. En este artículo, utilización significa tiempo de producción programado ÷ tiempo del calendario.
- OEE: pérdida dentro del tiempo de producción programado.
- Utilización: cuánto tiempo del calendario se programó para la producción.
- TEEP: tiempo totalmente productivo ÷ tiempo calendario, que es igual a OEE × utilización.
Usa OEE para identificar las pérdidas dentro del tiempo programado, la utilización para ver cuánto tiempo está programado y TEEP para expresar esa producción útil respecto al calendario completo.
Ejemplo ficticio de un día
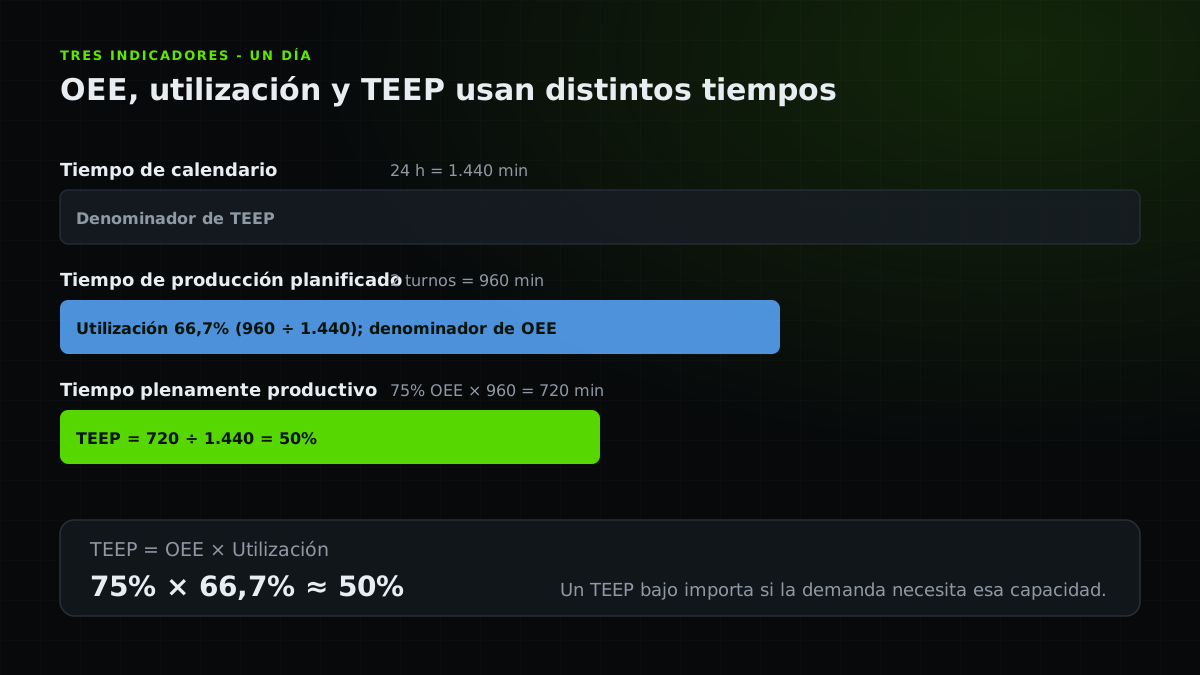
Una línea tiene 1.440 minutos de calendario en un día. Programa dos turnos de 8 horas, es decir, 960 minutos. Con OEE del 75%, son 720 minutos equivalentes totalmente productivos.
Utilización = 960 ÷ 1.440 ≈ 66,7%. TEEP = 720 ÷ 1.440 = 50%. También resulta de 75% × (960 ÷ 1.440). Si usas la utilización ya redondeada, 75% × 66,7% ≈ 50%.
Qué pregunta responde cada métrica
Usa la tabla para elegir la medida que responde a tu pregunta. Revisa también qué necesita el cliente: ninguno de estos indicadores demuestra por sí solo que se cubra la demanda.
| Pregunta | Métrica |
|---|---|
| ¿Por qué la producción programada perdió tiempo o salida? | OEE |
| ¿Estamos programando suficiente del tiempo de activo disponible? | Utilización |
| ¿Qué parte del calendario equivale a producción buena al ritmo ideal? | TEEP |
| ¿Recuperar esta capacidad aumentará la producción para el cliente? | Ninguna por sí sola. Analiza la restricción del sistema. |
Un TEEP bajo no es automáticamente malo
Si la demanda solo necesita un turno, el tiempo calendario no utilizado es una elección, no una pérdida. Una planta que añade trabajo para elevar un número de utilización acumula inventario que no puede vender. El uso saludable de TEEP es dimensionar una decisión de inversión: antes de comprar una segunda línea, comprueba cuánta capacidad útil podría recuperar la primera.
Usa OEE para encontrar las pérdidas dentro del tiempo programado y usa la restricción para decidir si recuperarlas importa. La teoría de restricciones y las guías de análisis de cuellos de botella muestran cómo.
- Demanda
¿Cuánta buena producción requiere el cliente?
- Capacidad
¿Cuánto puede producir la restricción en el tiempo programado?
- Pérdida
¿Qué pérdidas de OEE se encuentran entre las dos?
- Calendario
Solo después pregunta si programar más tiempo compensa su coste.
Cómo se puede malinterpretar cada medida
Redefinir el tiempo programado puede inflar OEE. Mantener máquinas ocupadas creando stock puede hacer parecer saludable la utilización. Perseguir TEEP sin demanda puede llevar a usar recursos sin un beneficio para el cliente.
Relaciona los tres con la tasa de salida en la restricción, el tiempo total de paso y la entrega a tiempo. El artículo métricas de excelencia operativa de Vrolen explica cómo conectarlos en una sola jerarquía.
Lista práctica
- Establece la definición de utilización que usas.
- Calcula el OEE solo dentro del tiempo de producción programado.
- Calcula el TEEP contra el calendario completo del período.
- Comprueba la demanda antes de tratar el tiempo de calendario no utilizado como pérdida.
- Usa el TEEP para dimensionar decisiones de capacidad, no para establecer objetivos de turno.
- Observa la restricción antes de decidir qué pérdida recuperar.
- Informa la tasa de salida y la entrega junto a las tres métricas.
- No compares plantas con definiciones distintas de tiempo programado.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.