
 Abosh
Ein Produktionslenkungsplan verbindet einen Prozessschritt und seine wichtigen Merkmale mit Messverfahren, Prüfhäufigkeit, Reaktion und verantwortlicher Person. Damit wird der Umgang mit einer fehlgeschlagenen Prüfung am Arbeitsplatz umsetzbar. Leiten Sie den Plan aus dem tatsächlichen Prozess und seiner Risikobewertung ab. Prüfen Sie dann, ob die Methode das Problem erkennen kann. Dieses fiktive Schraubverbindungsbeispiel erklärt die Felder, ohne ein lizenziertes Formular zu kopieren oder die Erfüllung kundenspezifischer Anforderungen zu behaupten.
Ein Fehlerrisiko in eine konkrete Prozessprüfung übersetzen.
Eine Reaktion festlegen, die Produkte sperrt und eine Entscheidung auslöst.
Messverfahren, Anweisungen und Versionsstände zusammenhalten.
Zehn Felder mit leeren Eingabezellen für Prozess, Prüfungen, Reaktion, Befugnisse und Versionsstand.
CSVAusgefülltes Beispiel als CSV herunterladenDie sechs geprüften Einträge des fiktiven Verbindungsbeispiels. Statischer Text, vor Verwendung prüfen und anpassen.
PDFLeeren Plan und Beispiel ausdruckenZwei A4-Seiten: ein leeres Blatt zum Ausfüllen und ein fiktives Beispiel im eigenen Vrolen-Layout.
Beim Prozessschritt und der Fehlerfolge anfangen
Der Prozessablauf zeigt, wo Arbeit stattfindet. Eine Risikobewertung wie FMEA zeigt, was schiefgehen kann und warum die Folgen wichtig sind. Der Produktionslenkungsplan legt fest, wie der Prozess gelenkt wird und was das Team bei einer fehlgeschlagenen Prüfung unternimmt.
AIAG veröffentlicht neben seinen APQP-Leitlinien ein eigenes Control Plan-Handbuch. Wenden Sie die aktuellen Kunden- und Branchenanforderungen an, soweit sie gelten. Dieser Artikel liefert eine eigenständige Lehrvorlage, nicht das lizenzierte Handbuch, ein offizielles Formular oder den Nachweis erfüllter Automobilanforderungen.
Das Merkmal messbar beschreiben
Im illustrativen Montagebeispiel hat eine Schraubverbindung ein angenommenes vorgeschriebenes Anziehdrehmoment von 8,0 ± 0,5 N m. Das ist fiktiv und keine Drehmomentempfehlung. Entscheidend ist, die festgelegte Anforderung mit einer freigegebenen Methode und einer sinnvollen Reaktion zu verbinden.
Ein programmierter Drehmomentsollwert weist allein weder das tatsächlich erreichte Drehmoment noch die Funktion der Verbindung nach. Prüfen Sie das freigegebene Werkzeugverfahren, Kalibrierung, Messunsicherheit, Verbindungsverhalten und nötige Validierung. Gage R&R behandelt eine gesonderte Frage zur Messsystemanalyse. Die Studie qualifiziert nicht automatisch jede Drehmomentmethode.
| Feld im Produktionslenkungsplan | Fiktiver Eintrag |
|---|---|
| Schritt und Versionsstand | Verbindungsmontage, Anweisung J-04, Revision C |
| Merkmal und Anforderung | Anziehdrehmoment 8,0 ± 0,5 N m, angenommene Spezifikation |
| Methode | Freigegebenes Messverfahren M-07; Fähigkeit durch dieses Beispiel nicht nachgewiesen |
| Prüfregel | Beim Anlauf und nach Werkzeugwechsel; laufende Prüfhäufigkeit muss am Standort validiert werden |
| Reaktion | Betroffene Freigabe stoppen, Verdachtsumfang eingrenzen, befugte Person informieren |
| Verantwortung und Aufzeichnung | Schichtleitung; Datensatz zu Einheit, Werkzeug, Zeit, Revision und Verwendungsentscheidung |
Die Häufigkeit nach Risiko und Erkennungsbedarf wählen
Eine bequeme stündliche Stichprobe kann nach einem Werkzeugfehler ein langes Fenster verdächtiger Produktion hinterlassen. Auch eine laufende Prüfung hat Fehlermöglichkeiten: Umgehung, fehlende Aufzeichnungen, falsche Teilezuordnung oder eine Erkennung, die das eigentliche Problem verfehlt. Wählen Sie die Regel anhand der Folgen, des Prozessverhaltens und nachgewiesener Erkennung.
Produziert eine hypothetische Linie 120 Einheiten je Stunde und könnte der Fehler irgendwann seit der letzten akzeptierten Prüfung vor 2 Stunden entstanden sein, liegen bis zu 240 Einheiten im Zeitfenster, bevor weitere Nachweise es eingrenzen. Das ist ein Sperrumfang, keine Zahl von 240 nachgewiesenen Fehlern. Fehlende Zeitstempel oder Nacharbeitswege können die Unsicherheit vergrößern.
120 Einheiten/Stunde × 2 Stunden = 240 Einheiten, bei konstanter Rate und vollständigem Fertigungsweg. Verwenden Sie vorhandene tatsächliche Einheitenhistorien.
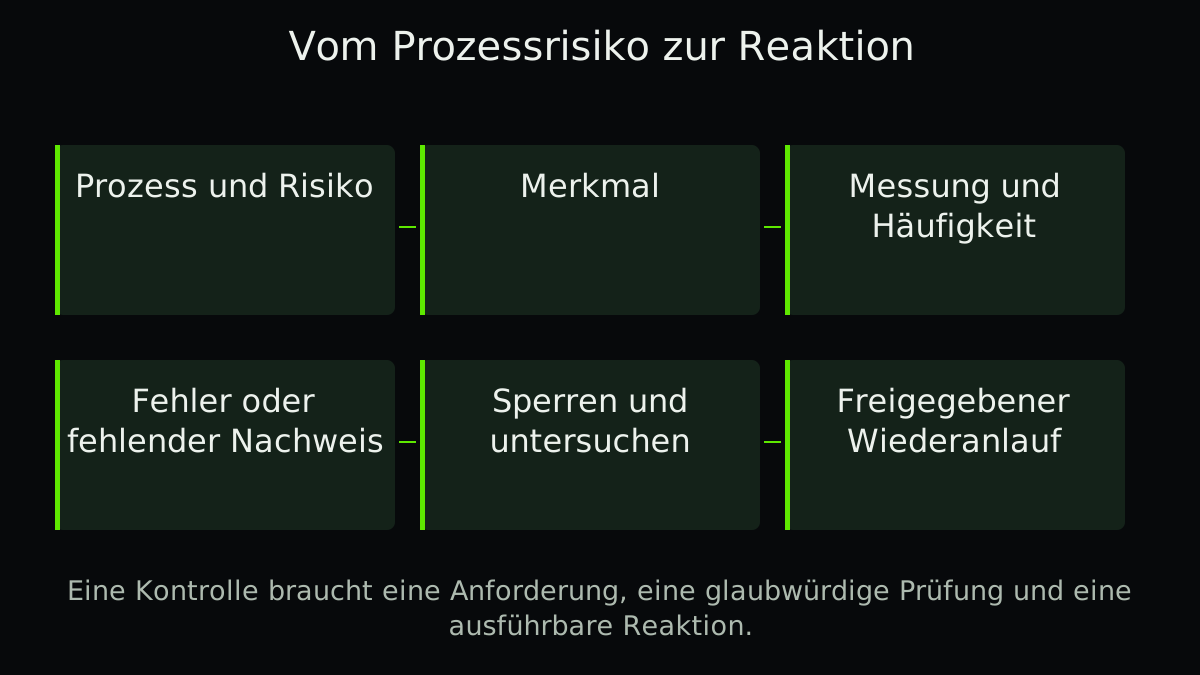
Die Reaktion vor dem ersten fehlgeschlagenen Ergebnis festlegen
Die Reaktion muss Produkte schützen und festlegen, wer untersucht, die Korrektur prüft und den Wiederanlauf freigibt. Sicheres Stillsetzen und Arbeiten an Anlagen unterliegen weiterhin den Standortverfahren. Ein Artikel darf keine improvisierte Freischaltanweisung liefern.
Legen Sie fest, was bei einer ungültigen oder fehlenden Messung geschieht. Fehlende Nachweise sind kein bestandenes Ergebnis. Verknüpfen Sie den Verdachtsumfang mit der Chargenrückverfolgbarkeit und bewahren Sie den ursprünglichen Fehlerwert auch nach einer Einstellungskorrektur auf.
- Den Arbeitsschritt zuordnen
Schritt, Merkmal, Anforderung und relevantes Risiko bestimmen.
- Die Prüfung verifizieren
Bestätigen, dass die Methode den beabsichtigten Zustand unter repräsentativen Arbeitsbedingungen erkennt.
- Die Reaktion festlegen
Produktsperre, verantwortliche Rolle, Untersuchung und befugten Wiederanlauf benennen.
- Die Änderung lenken
Plan, Anweisung, Messverfahren und Schulung gemeinsam zu einem ausdrücklichen Gültigkeitsbeginn ändern.
Spezifikationsgrenzen von Eingriffsgrenzen trennen
Spezifikationsgrenzen beschreiben die geltende Produktanforderung. Eingriffsgrenzen beschreiben die aus einer geeigneten Regelkarte und Ausgangsdaten geschätzte Prozessstreuung. Ein Ergebnis kann innerhalb der Spezifikation liegen, während der Prozess ein untersuchungsbedürftiges Signal zeigt.
Der Regelkarten-Leitfaden erklärt die Interpretation. Übernehmen Sie Spezifikationsgrenzen nicht einfach in eine Karte und bezeichnen Sie sie als berechnete Eingriffsgrenzen. Einheit, Stichprobenregel, Kartenmethode und Reaktion müssen zu den tatsächlichen Daten passen.
Prüfen, ob der Plan in der Schicht verwendbar ist
Bitten Sie eine qualifizierte Person, eine Prüfung und eine Fehlerreaktion durchzugehen. Findet sie die richtige Revision, kann sie betroffene Produkte identifizieren und die befugte Person erreichen? Beobachten Sie die Arbeit, statt die aufgeräumte Tabelle zu bewerten.
Wählen Sie die leere CSV für eigene Einträge, die ausgefüllte CSV für das fiktive Verbindungsbeispiel oder die zweiseitige PDF zum handschriftlichen Ausfüllen. Prüfen Sie jeden realen Plan gegen den freigegebenen Standortprozess und die geltenden Kundenanforderungen.
Ein ergänzendes Beispiel von Abolfazl
Ein anderes Abwicklungsbeispiel lesen und dessen Bewertung nicht ungeprüft übernehmen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Prozessschritt und Versionsstand bestimmen.
- Das Merkmal mit einer tatsächlichen Anforderung verbinden.
- Das Messverfahren prüfen.
- Die Prüfhäufigkeit begründen.
- Den Umgang mit fehlenden oder ungültigen Nachweisen festlegen.
- Sperr- und Wiederanlaufbefugnis benennen.
- Betroffene Einheiten mit der Rückverfolgbarkeit verknüpfen.
- Anweisungen und Schulung mit dem Plan ändern.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.