
 Abosh
OEE = Verfügbarkeit × Leistung × Qualität. Verfügbarkeit ist Laufzeit ÷ geplante Produktionszeit. Leistung ist (ideale Zykluszeit × Gesamtstückzahl) ÷ Laufzeit. Qualität ist Erstpass-Gutstückzahl ÷ Gesamtstückzahl. Bei 450 Planminuten, 390 Minuten Laufzeit, 0,5 Minuten Idealzyklus sowie 720 gefertigten und 690 guten Teilen ergibt die genaue Rechnung 345 ÷ 450 = 76,7%. Die Kennzahl ordnet Verluste ein. Ob zurückgewonnene Zeit mehr Liefermenge schafft, hängt zusätzlich von Engpass, Bedarf und nachgelagertem Fluss ab.
Eine Formel mit fünf nachvollziehbaren Eingaben
Ein Rechenbeispiel mit jedem Schritt
Die Zuordnung des Ergebnisses zu den sechs großen Verlusten
Die Daten der Verpackungslinie von dieser Seite mit allen Rechenschritten. Mit eigenen Zahlen überschreiben.
CSVOEE für zwei Produktläufe prüfenFiktive Laufdaten, Zeitgewichtung und freie Felder. Statische Werte ohne automatische Berechnung.
Die OEE-Formel
Die Gesamtanlageneffektivität (OEE, Overall Equipment Effectiveness) vergleicht die Zeit, in der mit idealer Geschwindigkeit gute Produkte entstanden sind, mit der Zeit, die für die Produktion geplant war. Sie ist das Produkt aus drei Faktoren, und jeder beantwortet eine andere Frage.
Dasselbe Ergebnis lässt sich als einzelnes Verhältnis schreiben: OEE = (Gutstückzahl × ideale Zykluszeit) ÷ geplante Produktionszeit. Die Dreifaktor-Form hat einen Vorteil für die Verbesserungsarbeit: Sie hält die Verlustkategorien getrennt.
- Verfügbarkeit: Wie lange lief die Anlage innerhalb der geplanten Produktionszeit?
- Leistung: Wie nah war sie beim Laufen an der idealen Produktionsgeschwindigkeit?
- Qualität: Welcher Anteil der gefertigten Teile war beim ersten Versuch gut?
Verfügbarkeit = Laufzeit ÷ geplante Produktionszeit. Leistung = (ideale Zykluszeit × Gesamtstückzahl) ÷ Laufzeit. Qualität = Gutstückzahl ÷ Gesamtstückzahl.
Rechenbeispiel: eine Verpackungslinie
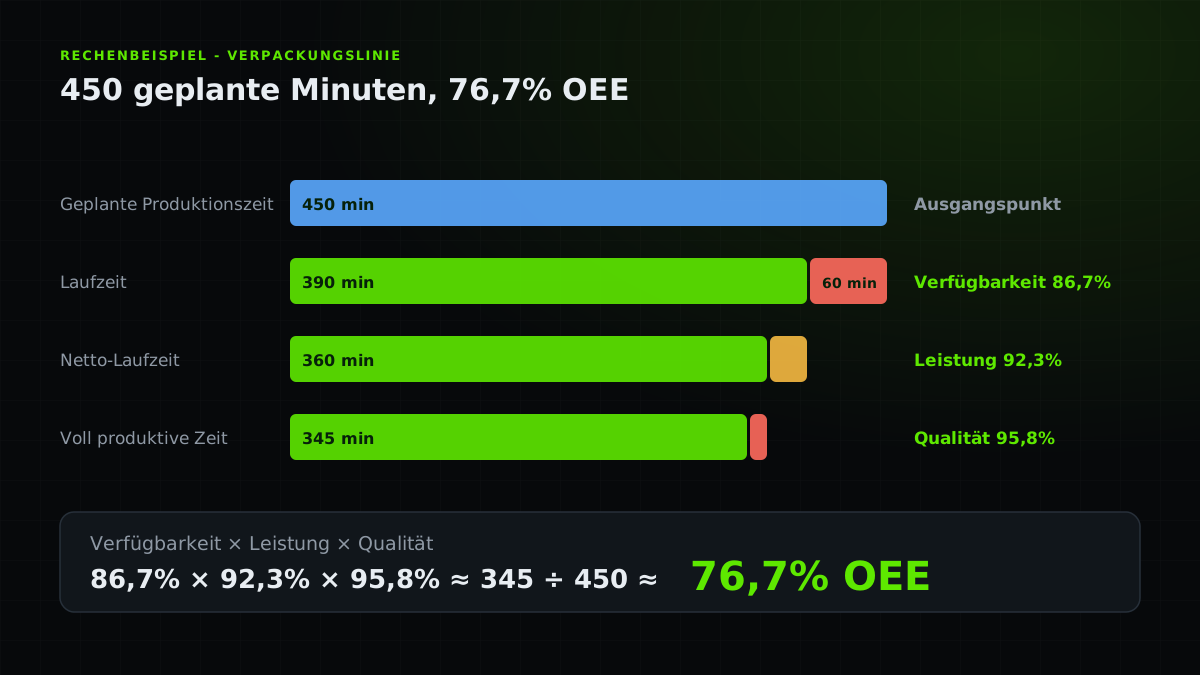
Fiktives Rechenbeispiel: Eine Verpackungslinie ist für 450 Minuten Produktion geplant. Sie steht 60 Minuten still und läuft daher 390 Minuten. Die ideale Zykluszeit beträgt 0,5 Minuten pro Stück. Es entstehen 720 Stück, davon 690 auf Anhieb gut.
Rechnen Sie mit voller Genauigkeit und runden Sie erst das Ergebnis. 345 ÷ 450 ergibt 76,7 %. Die gerundeten Faktoren 86,7 %, 92,3 % und 95,8 % ergeben ebenfalls gerundet 76,7 %, sind aber kein Ersatz für die Rohwerte.
| Faktor | Berechnung | Ergebnis |
|---|---|---|
| Verfügbarkeit | 390 ÷ 450 | 86,7 % |
| Leistung | (0,5 × 720) ÷ 390 = 360 ÷ 390 | 92,3 % |
| Qualität | 690 ÷ 720 | 95,8 % |
| OEE | 345 ÷ 450 (vollproduktive Zeit ÷ geplante Zeit) | 76,7 % |
Was würde 100 % OEE bedeuten?
Nach den hier verwendeten Definitionen bedeutet 100 %: kein Stoppverlust innerhalb der geplanten Produktionszeit, Fertigung mit der gültigen Idealrate und jedes gezählte Teil im ersten Durchlauf gut. Daraus folgen weder ein 24-Stunden-Betrieb noch der passende Kundenmix oder maximale Liefermengen. Liegt ein Faktor über 100 %, prüfen Sie Rate, Zählung und Zeitgrenze.
Das Rechenbeispiel in eine Tabelle übertragen
Tragen Sie in Spalte B Minuten als Zahlen ein. Übernehmen Sie die Formeln in ein leeres Tabellenblatt und formatieren Sie B6:B9 als Prozentwerte. Spracheinstellungen können Funktionsnamen ändern; diese Formeln verwenden nur Zellbezüge und Rechenzeichen. Behalten Sie Rohzählungen statt gerundeter Prozentwerte.
| Zelle | Bedeutung | Wert oder Formel |
|---|---|---|
| B1 | Geplante Produktionsminuten | 450 |
| B2 | Laufminuten | 390 |
| B3 | Ideale Minuten pro Stück | 0,5 |
| B4 | Gesamtstückzahl | 720 |
| B5 | Erstpass-Gutteile | 690 |
| B6 | Verfügbarkeit | =B2/B1 |
| B7 | Leistung | =B3*B4/B2 |
| B8 | Qualität | =B5/B4 |
| B9 | OEE | =B6*B7*B8 |
| B10 | Gegenrechnung | =B3*B5/B1 |
Zwei Produktläufe zu einer Schicht-OEE zusammenfassen
Vorne definiert OEE als vollproduktive Zeit geteilt durch geplante Produktionszeit. Für mehrere Produkte berechnen Sie die vollproduktive Zeit jedes Laufs mit dessen eigener idealer Zykluszeit. Addieren Sie anschließend die Zeiten. Die OEE Academy erläutert, warum ein ungewichteter Mittelwert bei Mischproduktion in die Irre führt.
Fiktives Beispiel derselben Maschine: Lauf A hat 120 geplante Minuten, 110 Minuten Laufzeit, 190 Stück insgesamt und 180 Erstpass-Gutteile bei 0,5 Minuten idealer Zykluszeit. Lauf B hat 330 geplante Minuten, 300 Minuten Laufzeit, 260 Stück insgesamt und 240 Gutteile bei 1 Minute idealer Zykluszeit. Die vollproduktiven Zeiten sind 90 und 240 Minuten.
Die Schicht-OEE beträgt (90 + 240) ÷ (120 + 330) = 73,3 %. Der einfache Mittelwert aus 75 % und 72,7 % ergibt etwa 73,9 % und ist hier falsch. Die geplanten Laufzeiten sind die Gewichte. Ordnen Sie Rüst- und sonstige Verlustzeiten genau einmal einem Lauf oder einem eigenen Intervall zu; keine geplante Minute darf fehlen.
Bei unterschiedlichen idealen Zykluszeiten darf eine zusammengefasste Stückqualität nicht ungeprüft mit zeitgewichteter Verfügbarkeit und Leistung multipliziert werden. Zeigen Sie die drei Faktoren pro Lauf und verwenden Sie für die Gesamt-OEE das Verhältnis der Zeiten. Fehlende Zykluszeit oder ungeklärte Gutstückzahlen bleiben offen. Bei null geplanter Zeit ist OEE nicht definiert.
| Lauf | Geplante Zeit | Ideale Zykluszeit | Erstpass-Gutteile | Vollproduktive Zeit | OEE |
|---|---|---|---|---|---|
| A | 120 min | 0,5 min/Stück | 180 | 90 min | 75,0 % |
| B | 330 min | 1 min/Stück | 240 | 240 min | 72,7 % |
| Gesamt | 450 min | Je Lauf verwenden | 420 | 330 min | 73,3 % |
Die OEE den sechs großen Verlusten zuordnen
Die drei Faktoren zeigen, welche Art von Verlust überwiegt. Die sechs großen Verluste unterteilen sie weiter, und jeder erfordert eine andere Reaktion.
Eine OEE von 76,7 %, die aus langen Rüstzeiten entsteht, braucht eine andere Antwort als 76,7 % aus Mikrostopps oder Ausschuss. Deshalb ist die Zahl der Anfang einer Diagnose, nicht die Diagnose selbst. Auch die Regeln zur Stillstandserfassung spielen hinein: Kurzstopps unterhalb Ihrer Erfassungsschwelle landen in der Leistung, nicht in der Verfügbarkeit. Wie Sie sie erfassen, steht unter Produktionsstillstände erfassen.
| Faktor | Großer Verlust | Typisches Beispiel |
|---|---|---|
| Verfügbarkeit | 1. Anlagenausfall | Ein Motor löst aus und wartet auf die Instandhaltung |
| Verfügbarkeit | 2. Rüsten und Einstellen | Umrüsten, Warmlaufen und Erstteilfreigabe |
| Leistung | 3. Kurzstopps | Staus und Sensoraussetzer, die in ein bis zwei Minuten behoben sind |
| Leistung | 4. Reduzierte Geschwindigkeit | Betrieb unter der idealen Rate, um die Qualität zu schützen |
| Qualität | 5. Produktionsausschuss | Ausschuss und Nacharbeit im stabilen Lauf |
| Qualität | 6. Anlaufausschuss | Ausschuss nach einem Umrüsten oder Neustart |
Häufige Fehler bei der OEE-Berechnung
Uneinheitliche Definitionen machen OEE-Werte oft unvergleichbar. Prüfen Sie diese Punkte vor einem Vergleich.
- Die geplante Produktionszeit wird je Linie oder Werk unterschiedlich definiert und die Werte werden trotzdem verglichen.
- Die ideale Zykluszeit stammt aus einem alten Standard oder einem Prospekt statt aus einer belegbaren besten erreichten Rate.
- Geplante und ungeplante Stopps werden vermischt, sodass Pausen als Verfügbarkeitsverlust erscheinen.
- Stopps unterhalb der Erfassungsschwelle werden ignoriert, und die Leistung sieht zu gut aus.
- Nachgearbeitete Teile zählen als gut und verdecken Qualitätsverluste.
- Die OEE wird über Produkte mit unterschiedlichen idealen Raten gemittelt, statt je Produkt zu rechnen oder zeitlich zu gewichten.
Wenn die OEE täuscht: Die Kennzahl verbessern statt das System
Angenommen, die Linie oben ist nicht der Engpass. Verkürzt man ihr Umrüsten um 15 Minuten, steigt die OEE. Begrenzt aber eine nachgelagerte Maschine die Auslieferung, erhält der Kunde keine einzige Einheit mehr. Die gewonnene Zeit wird zu Leerlauf oder Bestand.
Dieselbe Falle entsteht, wenn Teams die OEE durch größere Lose, eine lockerere ideale Zykluszeit oder Umbuchung von Stopps erhöhen. Der Leitfaden zur OEE-Verlustanalyse behandelt die OEE als Verlustnachweis und nicht als Endziel. Bevor Sie einen OEE-Verlust priorisieren, stellen Sie fünf Fragen.
- Engpass
Begrenzt diese Ressource den Output des Gesamtsystems? Beginnen Sie mit der Engpassanalyse.
- Ausbreitung
Verursacht der Verlust Materialmangel oder Rückstau an anderer Stelle?
- Output
Würde die Rückgewinnung verkaufbaren Output erzeugen?
- Bestand
Oder würde sie nur Bestand aufbauen, der woanders wartet?
- Nebenwirkungen
Was passiert mit Qualität und nachgelagertem Fluss?
Siehe auchOEE und Durchsatz
Was bedeuten 70 %, 85 % und 90 % OEE tatsächlich?
Bei 85 % OEE entspricht die Gutmenge, bewertet mit der angegebenen idealen Zykluszeit, 85 % der geplanten Produktionszeit. Die übrigen 15 % sind der zusammengefasste Zeitgegenwert der Stopp-, Geschwindigkeits- und Qualitätsverluste. Das bedeutet weder, dass die Maschine 15 % der Zeit stillstand, noch dass 85 % der Produkte die Prüfung bestanden.
Bei beispielhaften 100 geplanten Minuten entsprechen 70 %, 85 % und 90 % OEE rechnerisch 70, 85 und 90 vollproduktiven Minuten. Die zusammengefassten Verluste betragen 30, 15 und 10 Minuten. Solche Vergleiche brauchen gleiche Prozessgrenzen, Idealraten und Zählregeln.
Ein Wert von 70 % kann auf lohnende Verlustquellen hinweisen; trotz 90 % kann die benötigte Kundenmenge fehlen. Keiner der Werte ist automatisch gut oder schlecht. Bearbeiten Sie Verluste, die für sichere Lieferung und Qualität wichtig sind, statt eine Zielzahl schönzurechnen. „Gesamteffektivität“ allein ist mehrdeutig: Für OEE gilt die oben erklärte Anlagenzeit. Geschäftliche Wirksamkeit braucht ein gesondert benanntes Ergebnis und eine Bezugsgröße.
Ein ergänzendes Beispiel von Abolfazl
Vor der Projektauswahl die Minuten hinter gleichen OEE-Werten betrachten.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Die geplante Produktionszeit einmal definieren und für alle Linien anwenden.
- Eine belegbare ideale Zykluszeit verwenden und ihre Herkunft festhalten.
- Geplante und ungeplante Stopps getrennt erfassen.
- Die Stopp-Schwelle festlegen und bestimmen, wie Kurzstopps abgebildet werden.
- Im OEE-Qualitätszähler nur Erstpass-Gutteile zählen. Später erfolgreich nachgearbeitete Teile getrennt dokumentieren.
- Nach Produkt segmentieren, wo sich die idealen Raten unterscheiden.
- Werke mit unterschiedlichen Definitionen nicht so vergleichen, als wären die Werte gleichwertig.
- Die OEE mit Durchsatz, Durchlaufzeit und Bedarf zusammen betrachten, bevor entschieden wird, was verbessert wird.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.