
 Abosh
El mantenimiento productivo total, o TPM, implica a quienes operan, mantienen y dan apoyo a los equipos en la prevención de pérdidas recurrentes. Combina cuidado diario, mantenimiento planificado, mejora enfocada y prácticas de apoyo, sin asignar todas las averías al departamento de mantenimiento. Empieza por un equipo y una pérdida definidos, acuerda quién puede realizar cada tarea y relaciona la respuesta con su resultado. El OEE puede describir las pérdidas del equipo, pero no organiza por sí solo el trabajo ni demuestra que se haya eliminado una causa.
Comprende los ocho pilares del TPM sin tratarlos como campañas independientes.
Separa la recuperación del servicio, el cuidado rutinario y la prevención comprobada.
Prepara un registro de anomalías con responsable y comprobación del resultado.
La responsabilidad compartida necesita límites claros
El Japan Institute of Plant Maintenance describe el TPM como un enfoque del sistema de producción para prevenir pérdidas con la participación de distintas funciones. El Lean Enterprise Institute también destaca la participación, las pérdidas y el ciclo de vida del equipo. Limpiar una máquina o completar una lista solo resulta útil cuando contribuye al funcionamiento requerido.
La mejora enfocada, a menudo asociada con Kaizen, forma parte de ese trabajo. TPM no es sinónimo de un evento Kaizen ni de un proyecto Six Sigma. Un problema recurrente puede exigir observación directa, una tarea de mantenimiento, una investigación con mediciones o un cambio de diseño. Elige el método según el fallo y sus consecuencias.
Los ocho pilares cubren trabajos distintos
La descripción de ocho pilares de JIPM agrupa prácticas directas de reducción de pérdidas con formación, seguridad y trabajo de apoyo. Utiliza ese modelo para organizar responsabilidades, sin convertir su objetivo de cero pérdidas en una promesa de que el equipo nunca fallará. Algunas formas de organizar el apoyo cambian entre empresas.
| Pilar | Pregunta práctica |
|---|---|
| Mejora enfocada | ¿Qué pérdida recurrente necesita una contramedida comprobada? |
| Mantenimiento autónomo | ¿Qué cuidados y detección de anomalías tienen autorizados los operadores? |
| Mantenimiento planificado | ¿Qué tareas e intervalos responden al fallo relevante? |
| Mantenimiento de calidad | ¿Qué condiciones del equipo afectan a los requisitos del producto? |
| Educación y formación | ¿Quién puede realizar la tarea y reconocer un problema? |
| Seguridad, salud y medioambiente | ¿Qué controles protegen a las personas y al entorno? |
| Gestión temprana de equipos | ¿Qué debe aprender el próximo diseño de los problemas actuales? |
| TPM en oficinas | ¿Qué demoras de planificación y apoyo hacen que las pérdidas se repitan? |
Utiliza las pérdidas del OEE para elegir qué comprobar
El análisis de pérdidas del OEE distingue disponibilidad, rendimiento y calidad con tiempos definidos. El TPM puede utilizar esas observaciones para elegir y comprobar el trabajo. Una puntuación mayor en una máquina no significa automáticamente que el flujo entregue más producto bueno.
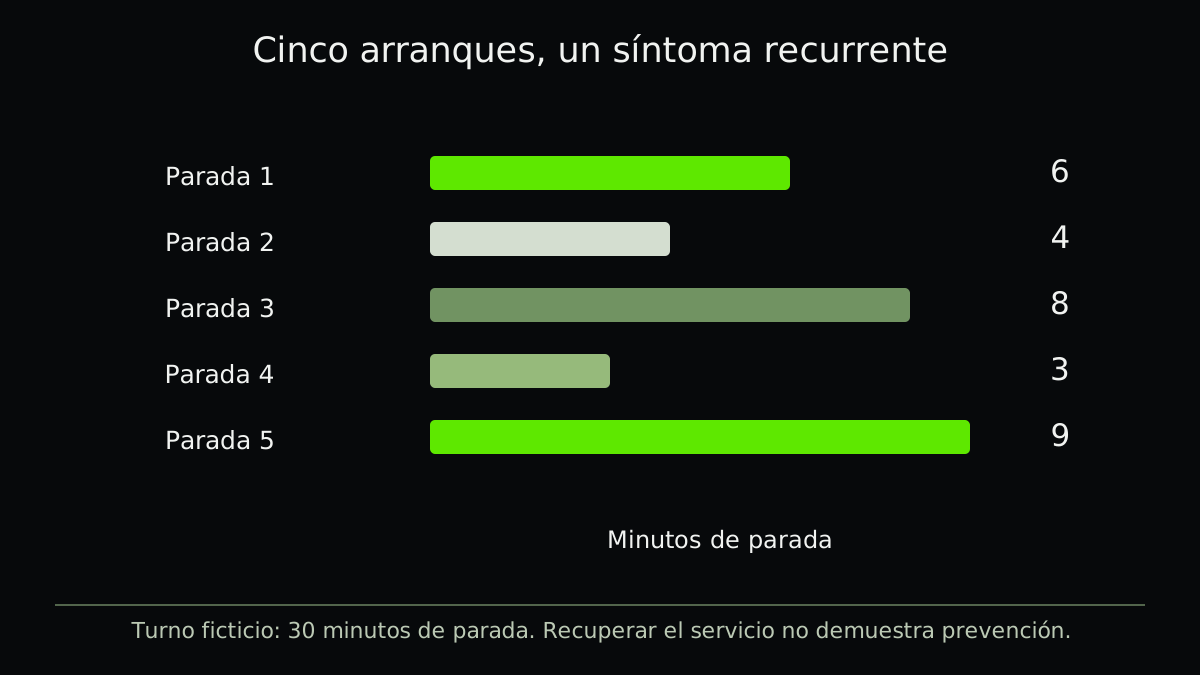
En un turno ficticio, el mismo fallo de una cinta transportadora provoca paradas de 6, 4, 8, 3 y 9 minutos. El tiempo registrado de parada suma 30 minutos en cinco eventos. Cada arranque recupera el funcionamiento, pero los cinco registros de arranque no demuestran que se haya eliminado el mecanismo recurrente.
| Parada ficticia | Minutos detenida | Qué demuestra el registro |
|---|---|---|
| 1 | 6 | Se interrumpió el funcionamiento |
| 2 | 4 | Reapareció el síntoma |
| 3 | 8 | Hizo falta otra recuperación |
| 4 | 3 | La recurrencia continuaba |
| 5 | 9 | El tiempo de parada observado alcanzó 30 minutos |
El cuidado diario necesita una vía para tratar las anomalías
Indica la observación o el cuidado autorizado, la condición segura, la frecuencia, el rol responsable y la respuesta ante un resultado anormal. Una entrada vaga como «inspeccionar máquina» no define qué comprobar ni cómo escalar el hallazgo. El registro descargable ayuda a nombrar esos campos, sin prescribir un procedimiento de mantenimiento.
Los operadores solo deben realizar tareas cubiertas por su formación, autorización y procedimientos del centro. El acceso, el aislamiento, los resguardos, la limpieza y los ajustes requieren los controles de seguridad aplicables. Nunca retires un resguardo ni trabajes con un equipo energizado porque lo sugiera una lista genérica de TPM.
Una anomalía comunicada necesita responsable, prioridad y tratamiento visible. Registra la contención temporal por separado de la acción permanente. De lo contrario, la misma nota puede pasar de una hoja de turno a otra sin que cambie la condición.
Elige la tarea de mantenimiento según el fallo
Un sensor no hace predecible cualquier fallo. Una sustitución por calendario solo ayuda si el fallo y la tarea justifican ese intervalo. El mantenimiento centrado en la fiabilidad estudia la función, las consecuencias del fallo y las acciones adecuadas. El mantenimiento predictivo necesita además validar la detección y la respuesta.
La guía de operación y mantenimiento del Departamento de Energía de Estados Unidos distingue enfoques de mantenimiento, sin prescribir uno para todos los equipos. Conserva el mecanismo del fallo y su evidencia junto a la tarea elegida. Un panel de monitorización vistoso no proporciona el margen de respuesta segura que falta.
- Identifica la pérdida recurrente
Conserva el equipo, los límites del evento, la exposición y la producción requerida.
- Confirma la condición actual
Observa con personas cualificadas y distingue el síntoma de una causa propuesta.
- Elige una respuesta autorizada
Define el cuidado, la investigación, el mantenimiento o el trabajo de diseño y su responsable.
- Comprueba la eficacia
Revisa la recurrencia, la calidad y la producción útil durante un funcionamiento representativo.
Mide qué dejó de repetirse
Conserva los minutos de pérdida, la recurrencia, la demora de reparación, las anomalías pendientes y los fallos de producto relevantes junto al cumplimiento de la lista. Registra si durante la prueba se dio la condición que antes desencadenaba el problema. Una semana sin fallos dice poco si no se fabricó el producto difícil.
Empieza por un equipo o una pérdida relacionada en la que el equipo pueda aprender. Incorpora la respuesta comprobada al estándar de trabajo y al plan de mantenimiento. Extiéndela después de comprobar si el siguiente equipo comparte mecanismo y condiciones de funcionamiento.
Un ejemplo relacionado de Abolfazl
Separa recuperación y prevención con un fallo repetido de transportador.
En inglés, en el blog personal del fundador Abolfazl. Es lectura relacionada, no una fuente técnica independiente.
Lista práctica
- Elige un equipo, una función y una pérdida definidos.
- Conserva la duración del evento y la exposición de funcionamiento.
- Separa los síntomas repetidos de las causas confirmadas.
- Acuerda los límites de las tareas de operación y mantenimiento.
- Utiliza solo tareas autorizadas, con formación y controles seguros.
- Asigna responsable y tratamiento a cada anomalía.
- Comprueba recurrencia, calidad y producción útil en conjunto.
- Actualiza el estándar después de verificar el resultado.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.