
 Abosh
Total Productive Maintenance, kurz TPM, bezieht Bediener, Instandhaltung und unterstützende Bereiche in die Vermeidung wiederkehrender Anlagenverluste ein. Tägliche Pflege, geplante Instandhaltung, gezielte Verbesserung und unterstützende Aufgaben greifen dabei zusammen. Nicht jede Störung wird allein an die Instandhaltung weitergereicht. Beginnen Sie mit einer abgegrenzten Anlage und einem Verlust, klären Sie Aufgabenbefugnisse und prüfen Sie das Ergebnis der Maßnahme. OEE kann Anlagenverluste beschreiben. Die Kennzahl organisiert aber keine Arbeit und belegt für sich keine behobene Ursache.
Die acht TPM-Säulen verstehen, ohne daraus acht getrennte Kampagnen zu machen.
Wiederherstellung, regelmäßige Pflege und nachgewiesene Vorbeugung unterscheiden.
Ein Abweichungsprotokoll mit Verantwortung und Wirksamkeitsprüfung führen.
Gemeinsame Verantwortung mit klaren Grenzen
Das Japan Institute of Plant Maintenance beschreibt TPM als Ansatz für das Produktionssystem, der bereichsübergreifend Menschen an der Vermeidung von Verlusten beteiligt. Auch das Lean Enterprise Institute betont Beteiligung, Anlagenverluste und den Lebenszyklus der Anlage. Eine saubere Maschine und eine ausgefüllte Checkliste helfen dann, wenn sie den geforderten Betrieb unterstützen.
Gezielte Verbesserung, häufig mit Kaizen verbunden, gehört dazu. TPM ist trotzdem kein anderes Wort für ein Kaizen-Event oder ein Six-Sigma-Projekt. Ein wiederkehrendes Anlagenproblem kann direkte Beobachtung, eine Instandhaltungsaufgabe, eine messtechnische Untersuchung oder eine Konstruktionsänderung erfordern. Wählen Sie die Methode anhand des Fehlers und seiner Folgen.
Die acht Säulen erfüllen unterschiedliche Aufgaben
Das Acht-Säulen-Modell des JIPM verbindet direkte Verlustminderung mit Schulung, Sicherheit und unterstützender Arbeit. Ordnen Sie damit Verantwortlichkeiten. Aus dem Ziel verlustfreien Arbeitens folgt keine Zusage, dass eine Anlage nie ausfällt. Die organisatorische Ausgestaltung kann sich zwischen Unternehmen unterscheiden.
| Säule | Praktische Frage |
|---|---|
| Gezielte Verbesserung | Welcher wiederkehrende Verlust braucht eine überprüfte Gegenmaßnahme? |
| Autonome Instandhaltung | Welche freigegebene Pflege und Abweichungserkennung dürfen Bediener übernehmen? |
| Geplante Instandhaltung | Welche Aufgaben und Intervalle passen zum maßgeblichen Fehler? |
| Qualitätsinstandhaltung | Welche Anlagenzustände beeinflussen die Produktanforderungen? |
| Ausbildung und Schulung | Wer kann die Aufgabe ausführen und ein Problem erkennen? |
| Sicherheit, Gesundheit und Umwelt | Welche Maßnahmen schützen Menschen und Umwelt? |
| Anlaufmanagement | Was soll die nächste Anlagenauslegung aus aktuellen Problemen lernen? |
| TPM in der Verwaltung | Welche Planungs- und Unterstützungsverzögerungen erhalten Verluste aufrecht? |
Mit OEE den Verlust beschreiben und mit TPM darauf reagieren
Die OEE-Verlustanalyse unterscheidet Verfügbarkeits-, Leistungs- und Qualitätsverluste anhand festgelegter Zeitgrenzen. TPM kann diese Beobachtungen zur Auswahl und Prüfung von Maßnahmen nutzen. Eine höhere Maschinenkennzahl bedeutet nicht automatisch mehr fehlerfreien Output im gesamten Wertstrom.
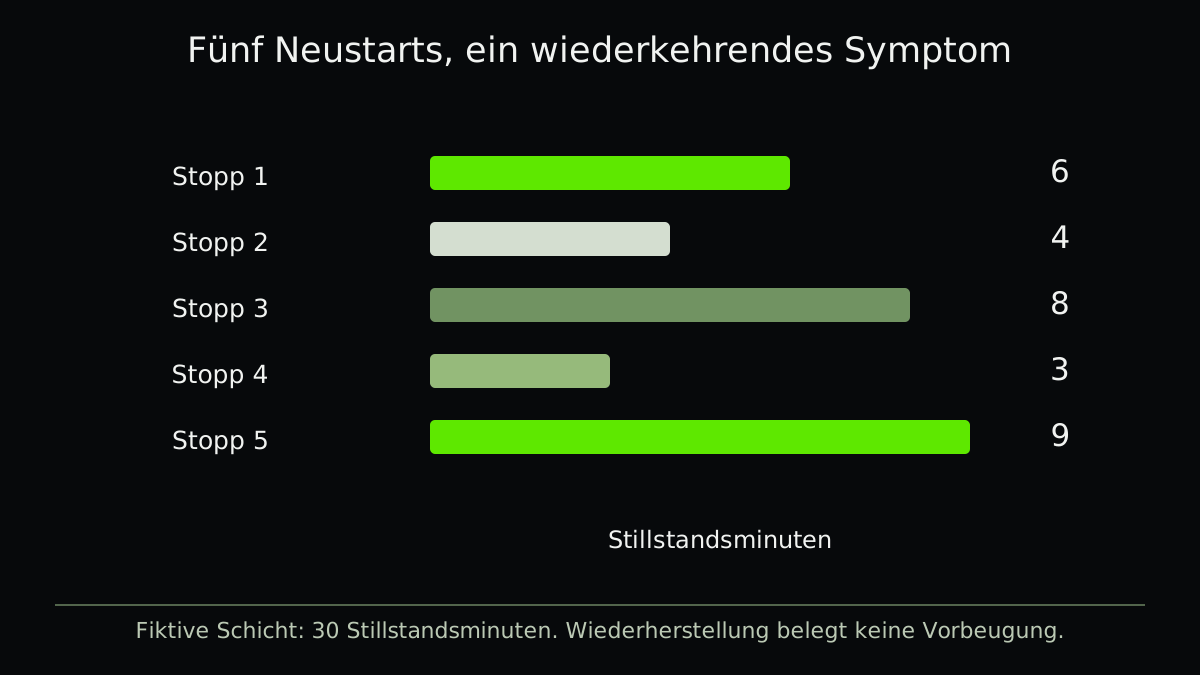
In einer fiktiven Schicht verursacht derselbe Fördererfehler Stillstände von 6, 4, 8, 3 und 9 Minuten. Erfasst sind 30 Stillstandsminuten in fünf Ereignissen. Jeder Neustart stellt den Betrieb wieder her. Fünf Neustartmeldungen belegen aber nicht, dass der wiederkehrende Fehlermechanismus beseitigt wurde.
| Fiktiver Stillstand | Stillstandsminuten | Was der Eintrag belegt |
|---|---|---|
| 1 | 6 | Der Betrieb wurde unterbrochen |
| 2 | 4 | Das Symptom kehrte zurück |
| 3 | 8 | Eine weitere Wiederherstellung war nötig |
| 4 | 3 | Die Wiederholung bestand fort |
| 5 | 9 | Die erfasste Stillstandszeit erreichte 30 Minuten |
Die Pflegecheckliste braucht einen Weg für Abweichungen
Benennen Sie die freigegebene Beobachtungs- oder Pflegeaufgabe, den sicheren Zustand, die Häufigkeit, die zuständige Rolle und die Reaktion bei Abweichung. „Maschine prüfen“ beschreibt weder eine eindeutige Prüfung noch eine brauchbare Eskalation. Die Vorlage hilft bei diesen Angaben. Sie schreibt kein Instandhaltungsverfahren für eine Maschine vor.
Bediener dürfen nur Aufgaben innerhalb ihrer Schulung, Befugnis und Standortverfahren ausführen. Für Zugang, Freischalten, Schutzeinrichtungen, Reinigung und Einstellung gelten die jeweiligen Sicherheitsmaßnahmen. Entfernen Sie niemals einen Schutz und arbeiten Sie nicht an unter Spannung stehenden Anlagen, weil eine allgemeine TPM-Checkliste das nahelegt.
Eine gemeldete Abweichung braucht Verantwortung, Priorität und eine erkennbare Entscheidung über den Umgang damit. Halten Sie vorübergehende Absicherung und dauerhafte Maßnahme getrennt fest. Sonst wandert dieselbe Notiz von Schichtblatt zu Schichtblatt, während der Zustand unverändert bleibt.
Die Instandhaltungsaufgabe vom Fehler her wählen
Ein Sensor macht nicht jeden Fehler vorhersehbar. Ein Austausch nach Kalender hilft nur, wenn Fehler und Aufgabe diesen Zeitpunkt begründen. Zuverlässigkeitsorientierte Instandhaltung untersucht Funktion, Fehlerfolgen und geeignete Maßnahmen. Bei vorausschauender Instandhaltung müssen auch Erkennung und Reaktion geprüft werden.
Der Leitfaden zu Betrieb und Instandhaltung des US Department of Energy unterscheidet Instandhaltungsansätze, statt einen einzigen für jede Anlage vorzuschreiben. Bewahren Sie den Fehlermechanismus und die Belege zusammen mit der Aufgabenwahl auf. Auch ein übersichtliches Überwachungsdashboard schafft kein fehlendes Zeitfenster für eine sichere Reaktion.
- Wiederkehrenden Verlust benennen
Halten Sie Anlage, Ereignisgrenze, Beanspruchung und geforderten Output fest.
- Aktuellen Zustand bestätigen
Beobachten Sie mit qualifizierten Personen und unterscheiden Sie Symptom und vermutete Ursache.
- Befugte Reaktion wählen
Legen Sie Pflege, Untersuchung, Instandhaltung oder Konstruktionsarbeit samt Verantwortung fest.
- Wirksamkeit prüfen
Betrachten Sie Wiederholung, Produktqualität und nutzbaren Output über repräsentativen Betrieb hinweg.
Messen, was dauerhaft behoben blieb
Führen Sie Verlustminuten, Wiederholungen, Reparaturverzögerung, überfällige Abweichungen und relevante Produktfehler neben dem Erfüllungsstand der Checkliste. Halten Sie fest, ob im Versuch die früher auslösende Bedingung auftrat. Eine ruhige Woche ohne Fehler sagt wenig aus, wenn das schwierige Produkt nicht lief.
Beginnen Sie mit einer Anlage oder einem zusammenhängenden Verlust, an dem das Team lernen kann. Übernehmen Sie die bestätigte Reaktion in Arbeitsstandard und Instandhaltungsplan. Übertragen Sie sie erst dann, wenn Fehlermechanismus und Betriebsbedingungen der nächsten Anlage geprüft sind.
Ein ergänzendes Beispiel von Abolfazl
An einer wiederkehrenden Förderstörung Reparatur und Vermeidung trennen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Anlage, Funktion und Verlust abgrenzen.
- Ereignisdauer und betriebliche Beanspruchung festhalten.
- Wiederholte Symptome von bestätigten Ursachen trennen.
- Aufgabengrenzen für Bediener und Instandhaltung vereinbaren.
- Nur geschulte, befugte und sicher abgesicherte Aufgaben ausführen.
- Jeder Abweichung Verantwortung und weiteren Umgang zuweisen.
- Wiederholung, Qualität und nutzbaren Output gemeinsam prüfen.
- Den Standard erst nach bestätigtem Ergebnis aktualisieren.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.