
 Abosh
Ein Standardarbeitskombinationsblatt legt Handarbeit, Gehen und automatische Maschinenzeit auf eine gemeinsame Zeitachse. Es zeigt Überlappungen und prüft, ob eine Person die Reihenfolge sicher wiederholen kann. Die Summe aller Einzelzeiten kann den Umlauf deutlich überschätzen. Das fiktive Beispiel verfolgt zwei parallele Maschinen über mehrere Umläufe, prüft den nächsten Bedienbeginn und trennt Umlaufzeit, mittleren Ausstoßabstand und Kundentakt.
Belegte Bedienzeit von unbeaufsichtigtem Maschinenlauf trennen.
Den nächsten Umlauf statt nur einer passenden Skizze prüfen.
Eine realistische Folge mit dem Bedarf vergleichen.
Erst beobachten, dann das Blatt ausfüllen
Reihenfolge, Tätigkeitsgrenzen, Wege, Warten, Maschinenstart und -ende sowie normale Schwankung erfassen. Das Lean Enterprise Institute beschreibt standardisierte Arbeit anhand von Takt, Reihenfolge und Standardumlaufbestand. Das Kombinationsblatt zeigt Ressourcenbeziehungen und ersetzt keine sichere Arbeitsanweisung.
Für Entscheidungen echte Beobachtungen einschließlich Rüsten und wiederkehrender Prüfungen nutzen. Überlappung ist nur zulässig, wenn Schutzeinrichtungen und nötige Aufmerksamkeit unbeaufsichtigten Betrieb erlauben. Eine Person kann nicht zwei Handarbeiten gleichzeitig ausführen.
Ein fiktiver Umlauf mit zwei parallelen Maschinen
A und B fertigen unabhängig das gleiche Fertigteil. Jede braucht zwölf Sekunden zum Entladen und Beladen, danach 40 Sekunden automatischen Lauf. Der Weg dauert vier Sekunden. Material, Werkzeug und sicherer Zugang sind vorhanden. Das sind Lehrannahmen, keine Werksmessungen.
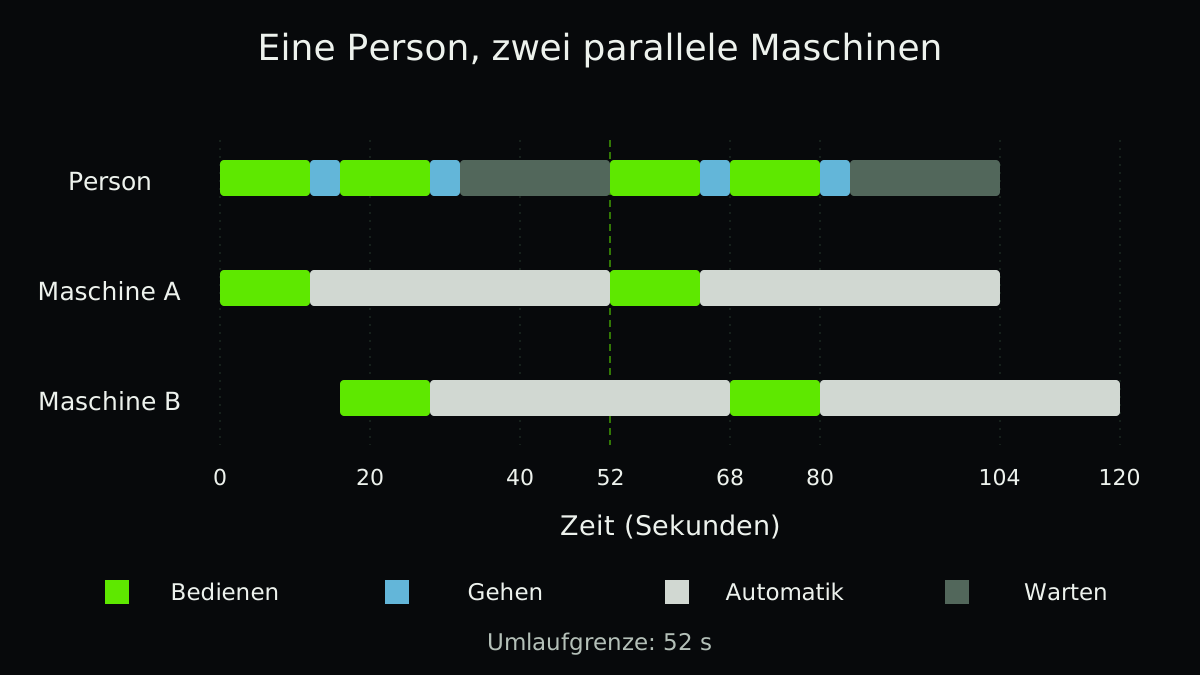
A von 0 bis 12 bedienen, von 12 bis 16 zu B gehen, B von 16 bis 28 bedienen und bis 32 zurückgehen. A endet bei 52; davor wartet die Person 20 Sekunden. B läuft von 28 bis 68 und damit über die Umlaufgrenze hinaus.
| Tätigkeit | Erstes Intervall, Sekunden | Person erforderlich? |
|---|---|---|
| A bedienen | 0-12 | Ja |
| A automatisch | 12-52 | Nein, unter der Sicherheitsannahme |
| Weg zu B | 12-16 | Ja |
| B bedienen | 16-28 | Ja |
| B automatisch | 28-68 | Nein, unter der Sicherheitsannahme |
| Rückweg | 28-32 | Ja |
| Warten bei A | 32-52 | Verfügbar; keine Zusatzaufgabe angenommen |
Den zweiten Umlauf nachweisen
Bei 52 beginnt die Wiederholung. A wird von 52 bis 64 bedient, B von 68 bis 80. Bs vorheriger Lauf endet genau bei 68. Keine Bedienintervalle überschneiden sich; keine Maschine wird vor Laufende erneut beladen.
12 + 40 + 4 + 12 + 40 + 4 ergibt 112 Sekunden, unterstellt aber Warten neben jeder Maschine. Der geprüfte Umlauf dauert 52 Sekunden: 24 Handarbeit, acht Gehen und 20 Warten. Die Grafik zeigt auch den zweiten Umlauf und den grenzüberschreitenden Lauf von B.
Die automatischen 40 Sekunden überlappen andere Tätigkeiten. Bedienfolge und Bereitschaft jeder Maschine müssen zugleich passen.
Zwei Teile je Umlauf sind kein Teil alle 26 Sekunden
Im eingeschwungenen Zustand enden Teile bei A52, B68, A104 und B120. Zwei Teile in 52 Sekunden ergeben im Mittel 26 Sekunden je Teil. Die tatsächlichen Abstände wechseln zwischen 16 und 36 Sekunden. Das gilt für parallele Maschinen, nicht zwei aufeinanderfolgende Schritte am selben Teil.
Bei 30 Sekunden Kundentakt je Teil genügt die ideale mittlere Rate. Anlauf, Ausschuss, Störungen, Pausen und nachgelagerte Losregeln bleiben relevant. Der Vergleich der drei Zeiten trennt Bedarf, Zyklus und Durchlaufzeit. Ein Mittelwert garantiert keine Lieferung.
Eine Annahme ändern und neu zeichnen
Bei 16 Sekunden je Weg steigt die belegte Zeit auf 24 + 32 = 56 Sekunden. Jetzt begrenzt die Person den Umlauf. A ist bei 52 bereit, wird aber erst bei 56 bedient. Eine kürzere automatische Laufzeit würde den Wegengpass allein nicht beseitigen.
Vor einer Zusatzaufgabe in den ursprünglichen 20 Sekunden Wartezeit deren Wege, Häufigkeit, Schwankung und sichere Unterbrechung prüfen. Eine knapp passende mittlere Zeit kann im Alltag scheitern. Mit der ausführenden Person testen; die Linienabstimmung betrachtet die weitere Verteilung.
- Ausgangslage beobachten
Mehrere repräsentative Umläufe erfassen und außergewöhnliche Tätigkeiten gesondert kennzeichnen.
- Ressourcenzeilen zeichnen
Jede Person und Maschine mit Beginn und Ende auf eine eigene Zeile legen.
- Läufe weiterführen
Automatische Läufe über die Umlaufgrenze zeigen und die nächste Bedienung prüfen.
- Sichere Änderung erproben
Ergebnis, Schwankung und Qualität vor einer Änderung des Standards dokumentieren.
Eine nutzbare Reihenfolge pflegen
Die Excel-Datei enthält fiktive Zeiten und leere Beobachtungsfelder. Sie ist bearbeitbar, aber keine genehmigte Arbeitsanweisung. Produkt, Version, Beteiligung der Person, Sicherheitsprüfung und erforderlichen Umlaufbestand ergänzen.
Mit SMED Rüstarbeit untersuchen, die das Muster verändert. Bei Produkt-, Layout- oder Personaländerung neu prüfen. Vrolen befindet sich im privaten Pilotbetrieb: Ein Vorschlag und das beobachtete Ergebnis gehören zusammen; eine saubere Grafik beweist keine Verbesserung.
Was der Arbeitsstandard festlegt
Ein Arbeitsstandard hält die vereinbarte Methode und die Anforderungen für eine abgegrenzte Tätigkeit fest. Standardisierte Arbeit verbindet die wiederholbare Reihenfolge, den Bedarfstakt und den erforderlichen Umlaufbestand. Eine Arbeitsanweisung erklärt, wie einzelne Schritte sicher und richtig ausgeführt werden. Die Kombinationstabelle ergänzt das zeitliche Zusammenspiel von Mensch und Maschine. Keines dieser Dokumente ersetzt geltende technische Anforderungen oder sichere Arbeitsverfahren.
Das Lean Enterprise Institute unterscheidet diese Unterlagen, statt sie als austauschbare Formulare zu behandeln. Auch ein Six-Sigma-Team kann eine klar beschriebene Arbeitsweise nutzen, wenn es Streuung untersucht. Ein aufgeschriebener Ablauf belegt allerdings weder, dass Menschen ihn ausführen können, noch dass er das geforderte Ergebnis liefert. Beobachten Sie die Arbeit gemeinsam mit den Ausführenden und halten Sie die freigegebene Fassung zugänglich.
Standard-Umlaufbestand folgt dem Ablauf, nicht dem vorhandenen Vorrat
Work in Progress, kurz WIP, umfasst die Einheiten innerhalb der gewählten Messgrenze. Standard Work in Process, oft SWIP genannt, bezeichnet den Bestand, der für eine gleichmäßige Wiederholung des vereinbarten Ablaufs nötig ist. Zusätzliche Behälter neben der Zelle werden nicht allein dadurch zum Standardbestand, dass sie dort stehen.
Zählen Sie die belegten Positionen im Ablauf, einschließlich der Teile in Bearbeitung, und prüfen Sie Nachversorgung und Übergaben. An einem fiktiven Einzelarbeitsplatz, der sein einziges Teil fertigstellt und weitergibt, bevor das nächste eintrifft, kann ein Teil im Prozess genügen. Muss dagegen ein zweites Teil vorbereitet werden, während das erste bearbeitet wird, liegt ein anderer Ablauf vor. Dieser braucht eine eigene Prüfung. Das Beispiel mit parallelen Maschinen weiter oben darf den Ein-Teil-Bestand nicht ungeprüft übernehmen.
Aus dem Takt allein ergibt sich kein allgemeingültiger SWIP-Wert. Zeichnen Sie aufeinanderfolgende Durchläufe, markieren Sie die Stellen, an denen ein Teil vorhanden sein muss, und prüfen Sie den vorgesehenen Bestand unter sicheren Arbeitsbedingungen, bei Streuung und mit der tatsächlichen Nachversorgung. Kennzeichnen Sie den beobachteten WIP und den vereinbarten Standardbestand getrennt.
Ein ergänzendes Beispiel von Abolfazl
Eine einzelne Packstation mit dem parallelen Maschinenumlauf vergleichen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Parallele und serielle Abläufe unterscheiden.
- Tätigkeits- und Beobachtungsgrenzen festlegen.
- Handarbeit, Wege, Warten und Automatik trennen.
- Sicheren unbeaufsichtigten Betrieb prüfen.
- Bedienüberschneidung über mehrere Umläufe ausschließen.
- Bereitschaft vor jeder neuen Bedienung prüfen.
- Umlauf, Ausstoßabstand und Takt trennen.
- Schwankung, Bestand, Version und Versuchsergebnis aufbewahren.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.