
 Abosh
Gage R&R estima la variación de medición debida a repetibilidad y reproducibilidad con un diseño de estudio definido. La repetibilidad examina lecturas repetidas en las mismas condiciones; la reproducibilidad examina cambios de factores como el operador. Compara el R&R combinado con la variación del estudio o la tolerancia según la decisión, sin mezclar denominadores. El R&R no demuestra por sí solo exactitud, ausencia de sesgo, linealidad ni estabilidad a largo plazo. Elige piezas y condiciones representativas e investiga la fuente de variación respaldada por evidencia.
Diseña un estudio representativo, no una medición de la pieza más cómoda.
Distingue porcentaje de variación del estudio y porcentaje de tolerancia.
Examina calibración, sesgo y R&R por separado.
Diez piezas, tres operadores y dos repeticiones. Cada fila conserva una lectura en milímetros.
ExcelDescargar la hoja de ExcelCampos editables y el ejemplo del artículo, con unidades y comprobaciones. Ábrela en Excel u otra aplicación de hojas de cálculo.
La lectura incluye el proceso de medición
Si dos operadores dan diámetros distintos para el mismo eje, la producción no cambió entre lecturas. La diferencia puede venir del contacto, la fuerza, la sujeción, la temperatura o la resolución del instrumento.
NIST trata repetibilidad, reproducibilidad, estabilidad, sesgo, linealidad y resolución como cuestiones distintas. Un certificado de calibración no cuantifica todas las fuentes de variación durante el uso habitual.
Esta guía ayuda a planificar e interpretar el estudio. Usa Cp y Cpk después de entender cómo afecta la medición a los datos de capacidad.
Elige piezas y operadores que representen el trabajo
En un estudio cruzado, cada operador mide repetidamente las mismas piezas. Conserva la identidad, aleatoriza el orden y oculta lecturas previas cuando sea práctico. Usa el método habitual, no una demostración excepcionalmente cuidadosa que nunca se repetirá en un turno.
Selecciona piezas que cubran la variación relevante, operadores capacitados y las sujeciones e instrumentos reales incluidos en el alcance. NIST destaca la representatividad. Un diseño inicial habitual usa diez piezas, tres operadores y dos repeticiones: 60 lecturas. Es un ejemplo, no una exigencia universal de aprobación.
Una prueba destructiva no permite volver a medir la misma pieza. Necesita un diseño anidado u otra alternativa justificada, con supuestos sobre muestras comparables. No fuerces esos datos a un análisis cruzado.
Dos porcentajes pueden contar historias distintas
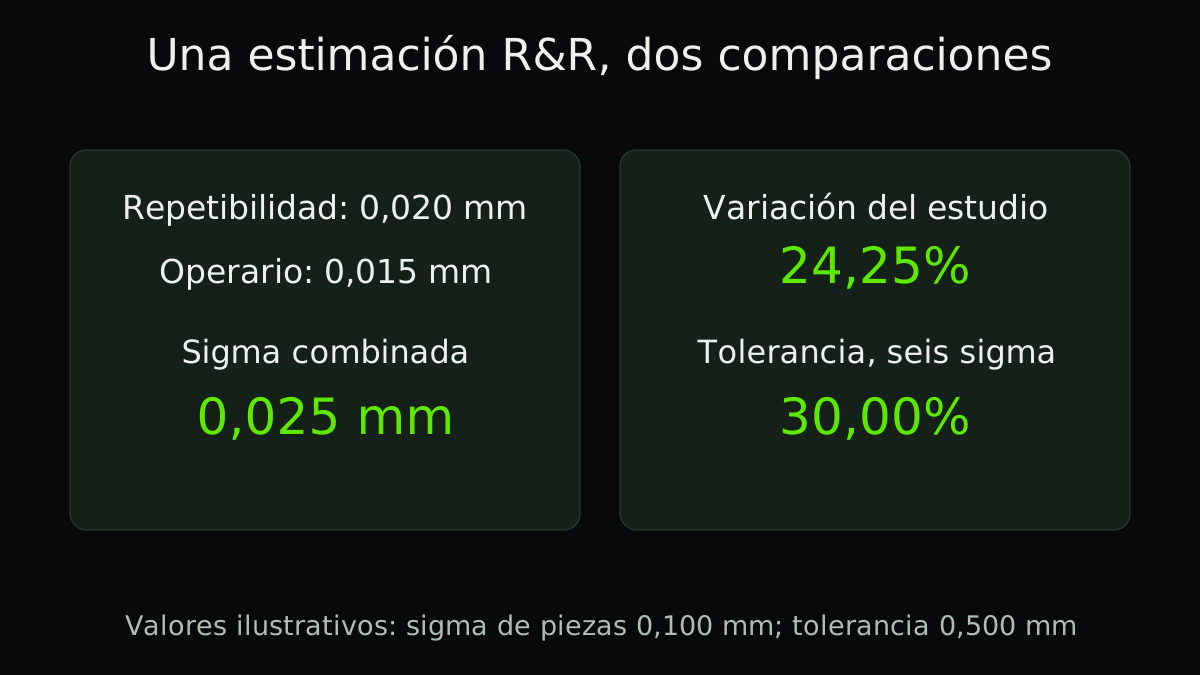
Cálculo ilustrativo: un estudio adecuado estima σ de repetibilidad = 0.020 mm, σ del componente de operador = 0.015 mm y σ entre piezas = 0.100 mm. Son estimaciones ficticias, no resultados calculados de un conjunto de lecturas aportado. Para esta cuenta, los componentes son independientes y no hay un componente adicional de interacción.
El R&R combinado es sqrt(0.020² + 0.015²) = 0.025 mm. La sigma total del estudio es sqrt(0.025² + 0.100²), aproximadamente 0.1031 mm. El porcentaje de variación del estudio para R&R es 100 × 0.025 / 0.1031 = 24.25%.
Con un ancho de tolerancia de 0.500 mm y la convención elegida de seis sigma, el porcentaje de tolerancia es 100 × 6 × 0.025 / 0.500 = 30%. Los porcentajes tienen denominadores distintos. Ninguno indica el porcentaje de piezas medidas incorrectamente.
| Medida | Cálculo | Resultado |
|---|---|---|
| Sigma del R&R combinado | sqrt(0.020² + 0.015²) | 0.025 mm |
| Porcentaje de variación del estudio | 100 × 0.025 / 0.1031 | 24.25% |
| Porcentaje de tolerancia, convención de seis sigma | 100 × 6 × 0.025 / 0.500 | 30.00% |
Prepara un registro de Gage R&R cruzado
Descarga un plan vacío de 60 mediciones: diez piezas, tres operadores y dos repeticiones. Es un diseño didáctico, no un tamaño de muestra obligatorio. Adáptalo a la decisión que necesitas tomar.
El plan aleatoriza las piezas dentro de cada operador y repetición. Todos deben terminar la primera repetición antes de iniciar la segunda. Oculta las lecturas anteriores y conserva unidad y hora. Una pieza alterada o destruida no sirve como repetición de la misma pieza intacta. Estima los componentes y revisa la interacción con un ANOVA cruzado adecuado; esta plantilla no estima R&R.
Los cálculos se hacen en tu navegador. Las entradas se pierden al salir de la página. Descarga el registro si quieres conservarlo.
Recoge las mediciones antes de estimar la variación
Usa una fila por lectura real, con pieza, operador, repetición, unidad y hora. Elige piezas que representen la variación relevante para la decisión, no diez piezas consecutivas por comodidad. Conserva también ajustes, instrumento y condiciones ambientales.
Descarga el plan de recogida vacío como CSV y ábrelo en una hoja de cálculo. No contiene mediciones. Los valores anteriores de 0,020, 0,015 y 0,100 mm son estimaciones ficticias separadas, no resultados de este plan vacío. Un ANOVA cruzado también necesita una regla para la interacción y las estimaciones negativas.
Reproduce un estudio cruzado a partir de 60 lecturas
Este segundo ejemplo es ficticio e independiente del cálculo anterior con componentes supuestos. Diez piezas se miden con tres operadores y dos repeticiones: 60 lecturas en milímetros. El archivo CSV conserva cada lectura y su identidad. No son datos de una planta ni demuestran que un instrumento esté aprobado.
El análisis de varianza cruzado (ANOVA) mantiene el efecto de pieza, operador e interacción pieza-operador. No elimina la interacción según una prueba de significación.
Las sumas de cuadrados son 0,198 para pieza, 0,004 para operador, 0,00036 para interacción y 0,00024 para repetibilidad, con 9, 2, 18 y 30 grados de libertad. Sus cuadrados medios son 0,022, 0,002, 0,00002 y 0,000008, respectivamente.
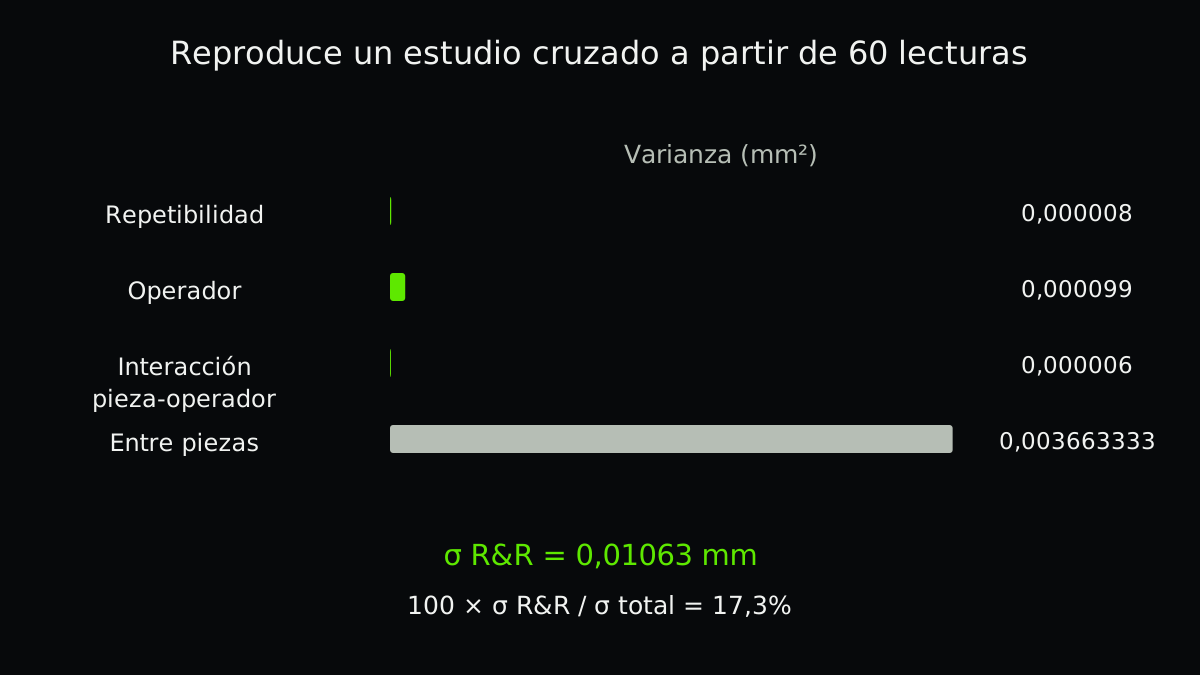
La tabla muestra los componentes de varianza en mm² y sus desviaciones estándar en mm. La reproducibilidad combina operador e interacción; el R&R total añade también la repetibilidad. Su varianza es 0,000113 mm² y su desviación estándar, 0,010630 mm. La desviación estándar total del estudio es 0,061452 mm.
El R&R representa el 17,30 % de la variación del estudio, pero el 2,99 % de la varianza total. Son cocientes distintos. El número de categorías distintas calculado, ndc, es 8. Estos resultados describen el ejemplo y sus supuestos; no son una decisión de aceptación ni una medida de exactitud.
El libro contiene las 60 mediciones y los resultados revisados. La tabla de resultados es una referencia fija y no recalcula el ANOVA. Revisa el diseño del estudio, las unidades, la interacción y el tratamiento de estimaciones negativas. Al revisar el estudio, identifica las lecturas ausentes o repetidas y cualquier desequilibrio. No las rellenes con ceros. Conserva las estimaciones negativas originales como evidencia; limita a cero las varianzas que presentes antes de calcular los totales y las desviaciones estándar.
Estos datos se construyeron para explicar el cálculo. No demuestran errores independientes o normales, un muestreo representativo para los efectos aleatorios ni estabilidad a largo plazo. El recurso no aporta intervalos de confianza ni una validación estadística del sistema de medición.
| Componente | Varianza (mm²) | Desviación estándar (mm) |
|---|---|---|
| Repetibilidad | 0,000008 | 0,002828 |
| Operador | 0,000099 | 0,009950 |
| Interacción pieza-operador | 0,000006 | 0,002449 |
| Entre piezas | 0,003663333333 | 0,060525 |
| R&R combinado | 0,000113 | 0,010630 |
Conserva los efectos de interacción y tiempo
El análisis cruzado puede mostrar que un operador mide unas piezas de forma distinta a otras. Esa interacción operador-pieza no debe desaparecer en una cuenta simplificada. Usa un método adecuado y revisa los supuestos con un analista cualificado.
Un estudio corto puede omitir la deriva de días o meses. NIST describe diseños separados para variación temporal. Comprueba el periodo relevante para producción, incluidos calentamiento, turnos y cambios ambientales.
- Define el uso
Decide si la medición sirve para clasificar piezas, estudiar variación o ambas cosas. Anota característica, unidad y tolerancia.
- Planifica el estudio
Elige piezas, operadores, instrumentos, repeticiones y aleatorización. Confirma si puedes volver a medir la misma pieza.
- Conserva cada lectura
Guarda pieza, operador, repetición, tiempo, configuración y versión del método. No sustituyas los registros por promedios.
- Analiza y mejora
Estima componentes, examina la interacción y decide según los criterios aplicables. Repite en condiciones comparables.
Relaciona el umbral con el requisito real
El cliente puede exigir un método y un umbral. También importa la consecuencia del error: clasificar cerca de una tolerancia crítica para seguridad es distinto de vigilar la variación de un proceso.
No cites 10% o 30% sin explicar denominador, convención y acuerdo aplicable. Un porcentaje de R&R no demuestra que el instrumento sirva para todas las familias de producto.
Antes de culpar al operador, revisa sujeción, instrucciones, puntos de contacto y ergonomía. El análisis de causa raíz ayuda a examinar distintas explicaciones del síntoma.
Protege el análisis cuando cambia el método
Si cambias el instrumento, la sujeción o el método de inspección, guarda la versión en el registro de calidad. Un salto de variación medida puede venir de la medición y no de la fabricación.
Separa lecturas desconocidas o inválidas de rechazos reales. Un modelo de calidad entrenado con métodos mezclados puede aprender el sistema de medición en vez del producto.
Un ejemplo relacionado de Abolfazl
Revisa mediciones repetidas antes de culpar al mecanizado.
En inglés, en el blog personal del fundador Abolfazl. Es lectura relacionada, no una fuente técnica independiente.
Lista práctica
- Define característica, unidad y decisión de medición.
- Elige piezas representativas y operadores capacitados.
- Justifica el diseño cruzado o anidado.
- Aleatoriza las repeticiones y conserva cada registro.
- Comprueba resolución, calibración y sesgo por separado.
- Evalúa interacción y efectos temporales relevantes.
- Nombra denominador y convención de cada porcentaje.
- Repite tras una mejora documentada.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.