
 Abosh
Cp compara la dispersión de seis sigmas del proceso con el ancho entre límites de especificación. Cpk también considera la distancia de la media al límite más cercano. Calcula estos índices con un proceso estable, un modelo adecuado y una estimación de variación definida. Un Cp alto con Cpk menor apunta a un problema de centrado. Ningún índice demuestra por sí solo la calidad a largo plazo, la precisión de la medición ni el cumplimiento de la regla de aceptación del cliente.
Calcula Cp y Cpk con datos expresados en milímetros.
Distingue un problema de centrado de un exceso de variación.
Reconoce cuándo no conviene confiar en el índice.
Empieza por las especificaciones, no por los límites de control
Un plano o acuerdo con el cliente fija los límites de especificación. Los límites de control estadístico describen el comportamiento del proceso. Mover unos para que se parezcan a los otros cambia la pregunta, sin corregir el proceso.
NIST define la capacidad comparando un proceso estable con sus especificaciones. Comprueba primero el sistema de medición y los datos en orden temporal. Un cálculo que mezcla cambios de herramienta, materiales o desplazamientos sin explicar puede ocultar procesos distintos dentro de una sola desviación estándar.
Esta guía explica el cálculo de capacidad. Los gráficos de control examinan la estabilidad; el estudio Gage R&R examina la variación de medición.
Dos índices, dos preguntas prácticas
USL y LSL son los límites superior e inferior de especificación, μ es la media y σ es la desviación estándar usada para describir la variación interna del proceso. Expresa los límites, la media y la sigma en la misma unidad.
Cp indica si la dispersión cabría entre los límites con el proceso centrado. Cpk usa la menor distancia desde la media a cualquiera de los límites. Una media fuera de un límite produce un índice de ese lado negativo; no lo ocultes tomando el valor absoluto.
Cpk = min[(USL − μ)/(3σ), (μ − LSL)/(3σ)]. Explica cómo estimaste la sigma y por qué el modelo es adecuado.
Un eje que se desvía hacia el límite superior
Ejemplo ilustrativo: un diámetro de eje tiene límites de 9.90 y 10.10 mm. Una estimación adecuada dentro del proceso da σ = 0.025 mm. La dispersión de seis sigmas es 0.150 mm, comparada con un ancho de especificación de 0.200 mm.
Con una media de 10.00 mm, cada límite está a 0.100 mm de distancia. Cp y Cpk son iguales a 1.333 antes de redondear. Si la media se mueve a 10.04 mm mientras σ permanece sin cambios, la distancia superior cae a 0.060 mm. Cpk se convierte en 0.060 / 0.075 = 0.80.
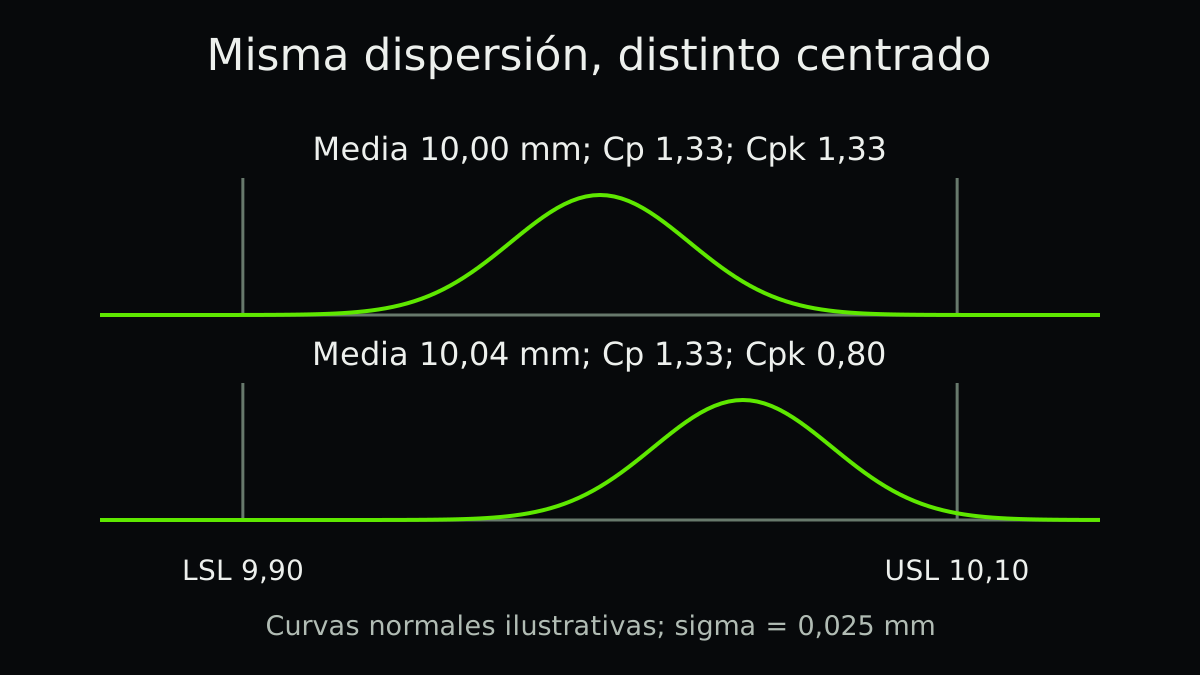
| Escenario ilustrativo | Media | Cp | Cpk |
|---|---|---|---|
| Centrado | 10.00 mm | 1.33 | 1.33 |
| Desplazado hacia arriba | 10.04 mm | 1.33 | 0.80 |
Prueba el cálculo de Cp y Cpk
Cambia la media manteniendo sigma, y después cambia sigma. Usa la misma unidad. Son valores introducidos, no estimaciones obtenidas de mediciones brutas.
- Cp
- 1,333
- Cpk
- 0,8
Los cálculos se hacen en tu navegador. Las entradas se pierden al salir de la página. Descarga el registro si quieres conservarlo.
Conserva el método con el que estimaste sigma
La calculadora comprueba la operación, no certifica el proceso. Registra método de medición, periodo, subgrupos y estimador de variación dentro del proceso. La desviación global puede responder a otra pregunta y suele usarse para Pp/Ppk.
Cpk puede ser negativo cuando la media supera un límite de especificación. Un sigma igual a cero no demuestra capacidad infinita; puede deberse al redondeo o a una resolución insuficiente. La calculadora deja ese caso sin definir.
Elige y declara cómo estimaste la variación
El informe debe identificar los subgrupos, el tamaño de muestra, el periodo y el estimador. La variación dentro de subgrupos y la variación global pueden diferir si el proceso deriva. El software suele llamar Pp y Ppk a los índices globales; comprueba sus definiciones en vez de asumir que todos usan la misma sigma.
Las fórmulas convencionales requieren una distribución adecuada, habitualmente normal, y observaciones representativas. La asimetría fuerte, las mezclas o la autocorrelación necesitan un análisis alternativo justificado. Marcar una casilla de normalidad no demuestra que la muestra represente la producción futura.
- Verifica el proceso de medición
Comprueba la resolución, la calibración, la repetibilidad y los operadores o instrumentos representados.
- Comprueba el comportamiento ordenado por tiempo
Investiga las causas especiales antes de estimar la capacidad de un proceso estable. Mantén separadas las diferentes condiciones cuando sea necesario.
- Calcula con entradas trazables
Registra los límites, unidades, media, método de sigma, tamaño de muestra y rango de fechas. Conserva los valores sin redondear.
- Compara con el requisito real
Utiliza la regla de aceptación del cliente o interna aplicable y la incertidumbre apropiada, no un corte universal sin explicar.
Cpk frente a Ppk con los mismos datos
Cpk usa una estimación declarada de la variación dentro del proceso. Ppk suele usar la variación global del periodo observado. Aquí ambos comparten media y especificaciones. Sus nombres no garantizan un estudio a corto o largo plazo: registra el periodo y las condiciones reales. Minitab explica por qué la deriva de las medias de los subgrupos puede separar los resultados.
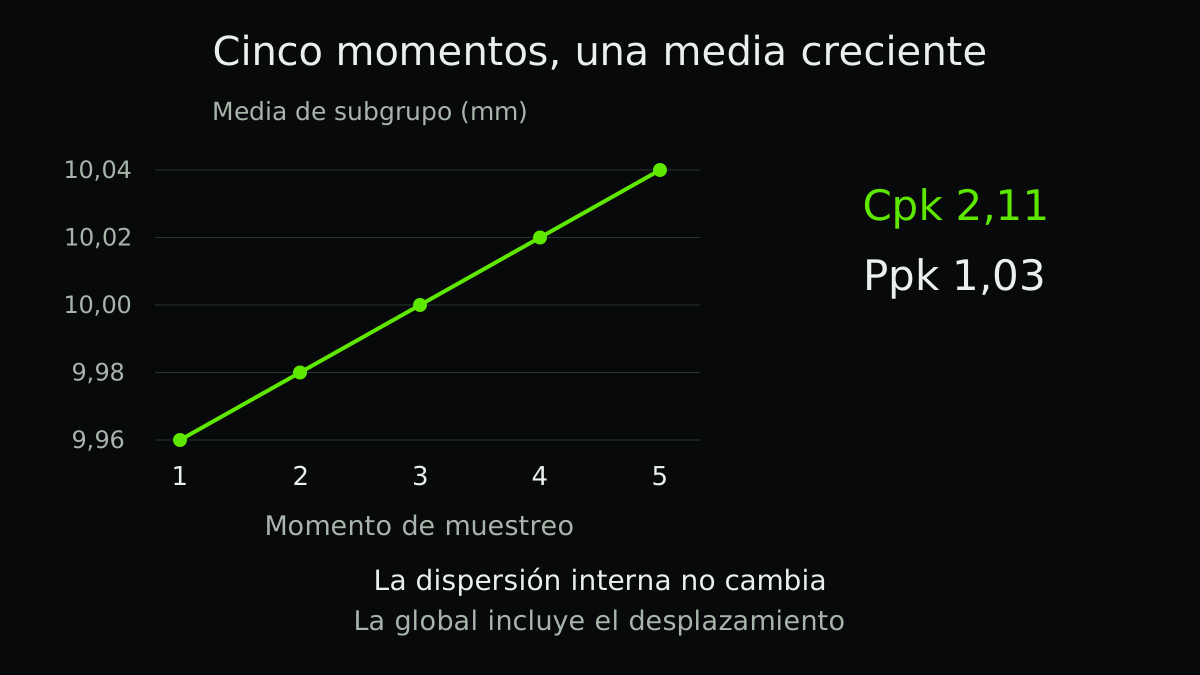
Datos ficticios para aprender: mide cinco piezas consecutivas en cada uno de cinco momentos sucesivos, en mm. Las medias de los subgrupos suben de 9,96 a 10,04. Esta deriva deliberada impide presentar el ejemplo como capacidad estable o como predicción de defectos. Veinticinco mediciones tampoco bastan para una buena evaluación de aceptación del proceso.
| Momento de muestreo | Cinco lecturas consecutivas (mm) | Media (mm) |
|---|---|---|
| 1 | 9,94 / 9,95 / 9,96 / 9,97 / 9,98 | 9,96 |
| 2 | 9,96 / 9,97 / 9,98 / 9,99 / 10,00 | 9,98 |
| 3 | 9,98 / 9,99 / 10,00 / 10,01 / 10,02 | 10,00 |
| 4 | 10,00 / 10,01 / 10,02 / 10,03 / 10,04 | 10,02 |
| 5 | 10,02 / 10,03 / 10,04 / 10,05 / 10,06 | 10,04 |
Recalcula las dos estimaciones de variación
La media general es 10,000 mm. En este ejemplo, suma los cuadrados de las desviaciones respecto a la media de cada subgrupo, divide por 5 × (5 − 1) = 20 y calcula la raíz. No se aplica corrección de sesgo. La suma de cuadrados interna es 0,005000 mm² y da 0,015811 mm. Otros estimadores o ajustes de corrección pueden dar resultados diferentes; Minitab documenta esas opciones.
Para la desviación típica muestral global, usa las desviaciones de las 25 lecturas respecto a la media general. La suma de cuadrados es 0,025000 mm². Dividir por 25 − 1 = 24 y sacar la raíz da 0,032275 mm. Con límites de 9,90 y 10,10 mm, el más cercano está a 0,100 mm. Cpk = 0,100 / (3 × 0,015811) = 2,11; Ppk = 0,100 / (3 × 0,032275) = 1,03. Calcula con datos sin redondear.
La diferencia señala variación entre momentos que la estimación interna deja fuera. Representa las lecturas en orden y revisa la formación de subgrupos, los cambios de medición, los ajustes y la temperatura. No borres grupos incómodos para subir Ppk. En un estudio real, reúne suficientes subgrupos representativos y revisa la estabilidad con gráficos adecuados antes de interpretar la capacidad.
sp² = ΣiΣj(xij − x̄i)² / Σi(ni − 1); s² = Σij(xij − x̄)² / (N − 1). Todas las medidas están en mm.
| Estimación de variación | Desviación típica (mm) | Índice al límite más cercano |
|---|---|---|
| Interna agrupada, sin corregir sesgo | 0,015811 | Cpk 2,11 |
| Global, desviación muestral | 0,032275 | Ppk 1,03 |
No conviertas 1.33 en una marca universal de aprobación
Algunos contratos especifican umbrales de índice. Otros requieren muestreo particular, confianza, estudios de medición o métodos para datos no normales. Sigue el requisito para esta característica y aplicación.
Un Cpk estimado es incierto, especialmente con una muestra pequeña. NIST discute los límites de confianza para los índices de capacidad. Una estimación puntual justo por encima de un límite contractual puede ser mucho menos tranquilizadora que sugieren los decimales mostrados.
Una muestra histórica con buena capacidad tampoco prueba que la producción de mañana será aceptable. Sigue vigilando el proceso y confirma el rendimiento real a la primera.
Qué significan Cpk 1,33 y 1,67 en unidades sigma
En la fórmula convencional anterior, la distancia desde la media hasta la especificación más cercana es 3 × Cpk × la estimación declarada de sigma interna. Cpk 1,33 corresponde, por tanto, a unas 3,99 unidades de esa sigma; 1,67, a unas 5,01. Son interpretaciones de índices redondeados, no garantías de un porcentaje concreto de defectos.
La interpretación requiere un proceso estable, mediciones adecuadas y una distribución y estimación de variación justificadas. Si la media queda fuera de una especificación, Cpk puede ser negativo. No tomes el valor absoluto ni presentes el resultado como una distancia positiva segura.
Suponer un desplazamiento de 1,5 sigma a largo plazo es una convención distinta, no parte de la fórmula Cpk. Declara cualquier supuesto de desplazamiento en lugar de convertir automáticamente cada resultado en un nivel Six Sigma. La guía de capacidad de NIST explica índices y supuestos; la decisión de liberar producto también necesita los requisitos aplicables del cliente.
Sin suponer un desplazamiento de la media y usando la misma definición de sigma, una distancia de cuatro unidades sigma al límite más cercano da Cpk = 4/3, aproximadamente 1,33. Una distancia de seis unidades sigma da Cpk = 6/3 = 2,00. Estas relaciones algebraicas no demuestran que un proceso con deriva vaya a mantener esas distancias en el tiempo.
Mantén la capacidad conectada a una decisión
Para un proceso estable pero desviado del centro, una investigación de centrado documentada puede ayudar. Para una dispersión excesiva, enfócate en las fuentes de variación. Si el proceso es inestable, resuelve esa inestabilidad antes de anunciar un número de capacidad.
Utiliza la capacidad junto con los resultados de inspección, consecuencias de fallos y cobertura de muestreo. Calidad predictiva añade otra capa de evidencia, pero una puntuación del modelo no puede reparar entradas de medición engañosas.
¿Qué significaría un Cpk de 0,67?
Con la fórmula convencional y la misma estimación declarada de sigma dentro del proceso, el límite de especificación más cercano queda a 3 × 0,67 = 2,01 unidades de esa sigma respecto a la media. Es una interpretación del índice sujeta a esas condiciones. No indica un porcentaje observado de rechazos ni garantiza la producción futura.
Comprueba la estabilidad, la calidad de la medición, el diseño de los subgrupos, los supuestos de distribución y el requisito real de aceptación antes de decidir. Un 0,67 redondeado no permite diagnosticar si el problema está en el centrado, la dispersión, una mezcla de condiciones o un estimador inadecuado. Conserva las observaciones en orden temporal junto con el cálculo.
Un ejemplo relacionado de Abolfazl
Compara fórmulas de capacidad y supuestos en otro ejemplo.
En inglés, en el blog personal del fundador Abolfazl. Es lectura relacionada, no una fuente técnica independiente.
Lista práctica
- Confirma la revisión actual de la especificación.
- Mantén las unidades consistentes.
- Comprueba el sistema de medición.
- Inspecciona el orden temporal y la estabilidad del proceso.
- Establece la distribución y el estimador de sigma.
- Separa las condiciones de producción materialmente diferentes.
- Registra el tamaño de muestra y la incertidumbre de la estimación.
- Aplica el acuerdo de aceptación real y sigue vigilando el proceso.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.