
 Abosh
Cp vergleicht die Sechs-Sigma-Streuung eines Prozesses mit dem Abstand zwischen den Spezifikationsgrenzen. Cpk berücksichtigt zusätzlich, wie nah der Mittelwert an der nächstgelegenen Grenze liegt. Berechnen Sie beide Kennzahlen nur mit einem geeigneten Modell für einen stabilen Prozess und einer klar beschriebenen Streuungsschätzung. Ein hohes Cp bei niedrigerem Cpk deutet auf eine ungünstige Prozesslage hin. Die Kennzahlen allein belegen weder langfristige Qualität noch Messgenauigkeit oder die Erfüllung kundenspezifischer Annahmeregeln.
Cp und Cpk mit nachvollziehbaren Millimeterwerten berechnen.
Ungünstige Prozesslage und zu große Streuung unterscheiden.
Erkennen, wann eine Fähigkeitskennzahl nicht verlässlich ist.
Mit Spezifikationsgrenzen beginnen
Zeichnung oder Kundenvereinbarung legen die Spezifikationsgrenzen fest. Statistische Eingriffsgrenzen beschreiben dagegen das beobachtete Prozessverhalten. Wer die eine Grenze an die andere angleicht, verändert die Fragestellung und behebt noch keinen Prozessfehler.
NIST beschreibt Prozessfähigkeit als Vergleich eines stabilen Prozesses mit seinen Spezifikationen. Prüfen Sie zuerst das Messsystem und den zeitlichen Verlauf. Eine gemeinsame Rechnung über Werkzeugwechsel, Materialien oder ungeklärte Sprünge kann mehrere unterschiedliche Prozesse in einer einzigen Standardabweichung verstecken.
Dieser Artikel erklärt die Fähigkeitsrechnung. Regelkarten prüfen die Stabilität; Gage R&R untersucht die Streuung des Messsystems.
Zwei Kennzahlen für zwei Fragen
USL und LSL bezeichnen obere und untere Spezifikationsgrenze, μ den Prozessmittelwert und σ die zur Beschreibung der prozessinternen Streuung verwendete Standardabweichung. Verwenden Sie für alle dimensionalen Größen dieselbe Einheit.
Cp zeigt, ob die Streuung bei mittiger Lage zwischen die Grenzen passen könnte. Cpk verwendet den kleineren Abstand vom Mittelwert zu einer der Grenzen. Liegt der Mittelwert außerhalb einer Grenze, wird der zugehörige Teilindex negativ. Verdecken Sie das nicht durch einen Absolutwert.
Cpk = min[(USL − μ)/(3σ), (μ − LSL)/(3σ)]. Geben Sie an, wie Sigma geschätzt wurde und warum das Prozessmodell passt.
Eine Welle nähert sich der oberen Grenze
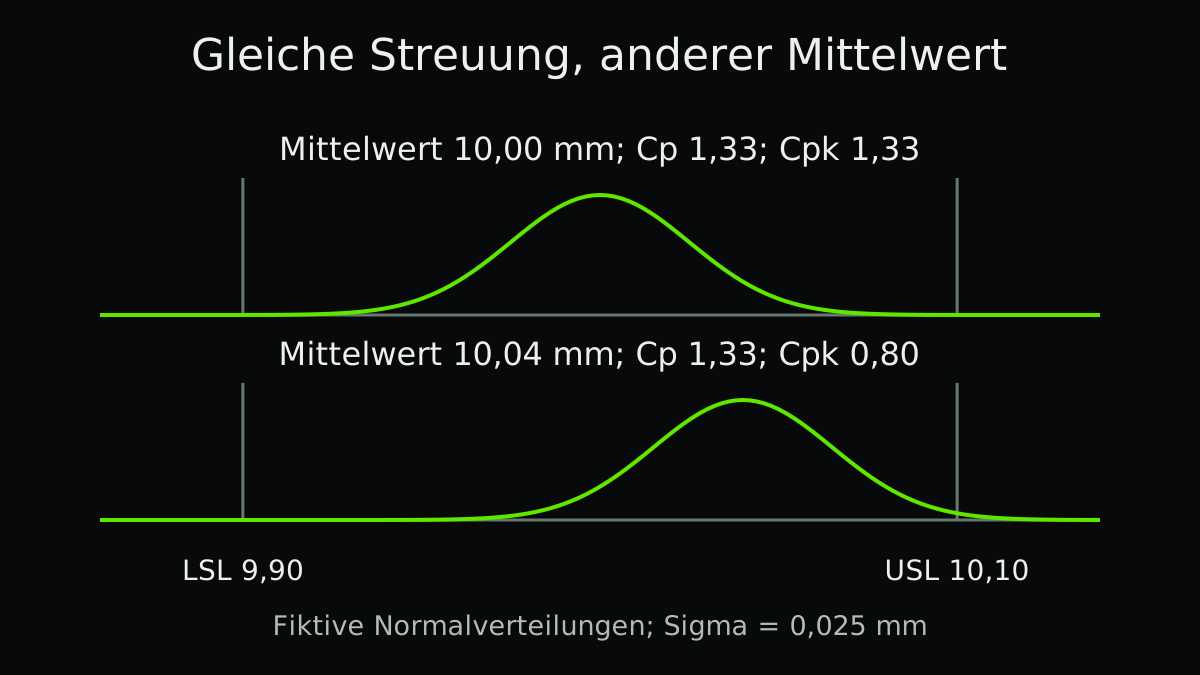
Fiktives Rechenbeispiel: Für einen Wellendurchmesser gelten 9,90 und 10,10 mm als Grenzen. Eine geeignete prozessinterne Schätzung ergibt σ = 0,025 mm. Die Sechs-Sigma-Streuung beträgt 0,150 mm, die Spezifikationsbreite 0,200 mm.
Bei einem Mittelwert von 10,00 mm beträgt der Abstand zu beiden Grenzen 0,100 mm. Cp und Cpk ergeben ungerundet jeweils 1,333. Verschiebt sich der Mittelwert bei gleichem σ auf 10,04 mm, bleibt oben nur ein Abstand von 0,060 mm. Cpk wird zu 0,060 / 0,075 = 0,80.
| Rechenfall | Mittelwert | Cp | Cpk |
|---|---|---|---|
| Mittig | 10,00 mm | 1,33 | 1,33 |
| Nach oben verschoben | 10,04 mm | 1,33 | 0,80 |
Cp und Cpk selbst berechnen
Ändern Sie erst den Mittelwert bei gleichem Sigma, dann Sigma. Verwenden Sie dieselbe Einheit. Die Eingaben sind vorgegebene Werte, keine Schätzungen aus Rohmessungen.
- Cp
- 1,333
- Cpk
- 0,8
Die Rechnung bleibt im Browser. Beim Verlassen der Seite gehen Eingaben verloren. Laden Sie den Datensatz herunter, wenn Sie ihn behalten möchten.
Die Schätzung hinter Sigma festhalten
Der Rechner prüft die Rechnung, zertifiziert aber keinen Prozess. Halten Sie Messverfahren, Zeitraum, Untergruppen und Schätzverfahren für die Streuung innerhalb des Prozesses fest. Die Gesamtstandardabweichung kann eine andere Frage beantworten und wird häufig für Pp/Ppk verwendet.
Ein negativer Cpk ist möglich, wenn der Mittelwert außerhalb der Spezifikation liegt. Sigma null beweist keine unendliche Fähigkeit; Rundung oder unzureichende Auflösung können die Ursache sein. Der Rechner lässt diesen Fall undefiniert.
Die Streuungsschätzung offenlegen
Ein Fähigkeitsbericht sollte Untergruppen, Stichprobengröße, Zeitraum und Schätzverfahren nennen. Bei Prozessdrift können Streuung innerhalb der Untergruppen und Gesamtstreuung voneinander abweichen. Software bezeichnet Gesamtkennzahlen häufig als Pp und Ppk. Prüfen Sie deren Definitionen, statt überall dasselbe Sigma anzunehmen.
Die üblichen Formeln setzen eine geeignete Verteilung, häufig die Normalverteilung, und repräsentative Beobachtungen voraus. Starke Schiefe, Mischverteilungen oder Autokorrelation erfordern eine begründete andere Analyse. Ein automatisch bestandener Normalitätstest beweist nicht, dass die Stichprobe die zukünftige Fertigung abbildet.
- Das Messverfahren prüfen
Prüfen Sie Auflösung, Kalibrierung, Wiederholbarkeit und die erfassten Bediener oder Geräte.
- Den zeitlichen Verlauf prüfen
Untersuchen Sie besondere Ursachen, bevor Sie die Fähigkeit eines stabilen Prozesses schätzen. Trennen Sie unterschiedliche Bedingungen, wenn nötig.
- Mit nachvollziehbaren Eingaben rechnen
Dokumentieren Sie Grenzen, Einheiten, Mittelwert, Sigma-Verfahren, Stichprobengröße und Zeitraum. Behalten Sie ungerundete Werte.
- Mit der tatsächlichen Anforderung vergleichen
Nutzen Sie die geltende Kunden- oder interne Annahmeregel und berücksichtigen Sie die Unsicherheit. Ein unbegründeter allgemeiner Grenzwert genügt nicht.
Cpk und Ppk aus demselben Messdatensatz
Cpk verwendet einen angegebenen Schätzer der Streuung innerhalb des Prozesses. Ppk verwendet üblicherweise die Gesamtstreuung des Beobachtungszeitraums. Hier bleiben Mittelwert und Spezifikationen gleich. Die Namen allein belegen keine Kurzzeit- oder Langzeitstudie: Zeitraum und Bedingungen gehören dazu. Minitab erläutert, warum wandernde Untergruppenmittelwerte unterschiedliche Ergebnisse erzeugen können.
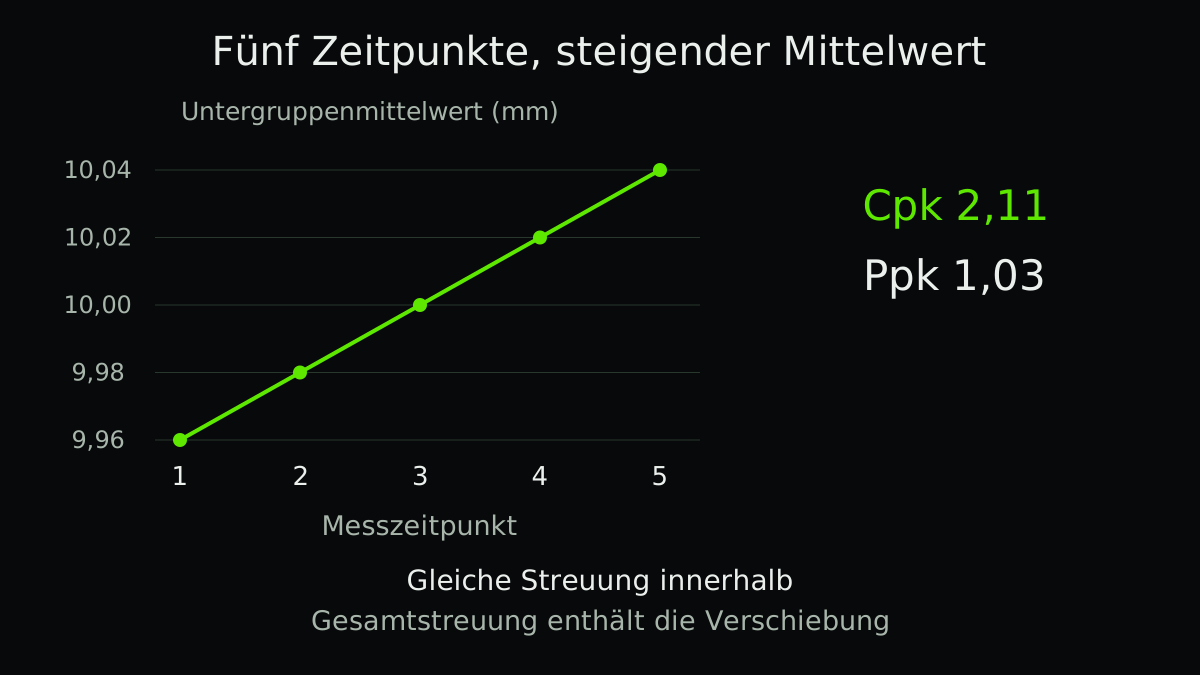
Fiktiver Lehrdatensatz: Zu fünf aufeinanderfolgenden Zeitpunkten werden jeweils fünf direkt aufeinanderfolgende Teile in mm gemessen. Die Untergruppenmittelwerte steigen von 9,96 auf 10,04. Diese absichtlich angelegte Drift erlaubt keine Aussage über eine stabile Prozessfähigkeit oder künftige Fehlerquoten. Auch 25 Messwerte sind für eine Freigabestudie wenig.
| Messzeitpunkt | Fünf aufeinanderfolgende Werte (mm) | Mittelwert (mm) |
|---|---|---|
| 1 | 9,94 / 9,95 / 9,96 / 9,97 / 9,98 | 9,96 |
| 2 | 9,96 / 9,97 / 9,98 / 9,99 / 10,00 | 9,98 |
| 3 | 9,98 / 9,99 / 10,00 / 10,01 / 10,02 | 10,00 |
| 4 | 10,00 / 10,01 / 10,02 / 10,03 / 10,04 | 10,02 |
| 5 | 10,02 / 10,03 / 10,04 / 10,05 / 10,06 | 10,04 |
Die beiden Streuungsschätzer nachrechnen
Der Gesamtmittelwert beträgt 10,000 mm. Für dieses Beispiel werden die quadrierten Abweichungen vom jeweiligen Untergruppenmittelwert summiert, durch 5 × (5 − 1) = 20 geteilt und anschließend die Wurzel gezogen. Eine Verzerrungskorrektur wird nicht verwendet. Die Quadratsumme beträgt 0,005000 mm²; der Schätzer ergibt 0,015811 mm. Andere Schätzer oder Korrekturen können abweichen. Minitab beschreibt diese Optionen.
Für die gesamte Stichprobenstandardabweichung dienen die Abweichungen aller 25 Messwerte vom Gesamtmittelwert. Ihre Quadratsumme beträgt 0,025000 mm². Division durch 25 − 1 = 24 und Wurzelziehen ergeben 0,032275 mm. Bei Grenzen von 9,90 und 10,10 mm liegt die nähere Grenze 0,100 mm entfernt. Cpk = 0,100 / (3 × 0,015811) = 2,11; Ppk = 0,100 / (3 × 0,032275) = 1,03. Mit ungerundeten Werten rechnen.
Der Abstand der Indizes weist auf Streuung zwischen den Messzeitpunkten hin, die der interne Schätzer ausblendet. Messwerte zeitlich darstellen und Untergruppenbildung, Messsystem, Korrekturen und Temperatur untersuchen. Unbequeme Gruppen nicht zur Verbesserung von Ppk streichen. Reale Studien brauchen ausreichend repräsentative Untergruppen und eine passende Regelkartenprüfung, bevor Prozessfähigkeit interpretiert wird.
sp² = ΣiΣj(xij − x̄i)² / Σi(ni − 1); s² = Σij(xij − x̄)² / (N − 1). Alle Messwerte in mm.
| Streuungsschätzer | Standardabweichung (mm) | Index zur näheren Grenze |
|---|---|---|
| Innerhalb, gepoolt; ohne Korrektur | 0,015811 | Cpk 2,11 |
| Gesamt, Stichproben-SD | 0,032275 | Ppk 1,03 |
1,33 ist keine allgemeingültige Bestehensgrenze
Manche Verträge legen Mindestwerte fest. Andere verlangen bestimmte Stichproben, Konfidenzgrenzen, Messsystemstudien oder Verfahren für nicht normalverteilte Daten. Es zählt die Vorgabe für dieses Merkmal und diese Anwendung.
Ein geschätztes Cpk ist unsicher, besonders bei kleinen Stichproben. NIST erläutert Konfidenzgrenzen für Fähigkeitskennzahlen. Ein Schätzwert knapp oberhalb der Vertragsgrenze kann weniger Sicherheit bieten, als seine Dezimalstellen vermuten lassen.
Auch eine fähige historische Stichprobe beweist nicht, dass die Produktion morgen innerhalb der Grenzen bleibt. Überwachen Sie den Prozess weiter und prüfen Sie die tatsächliche Erstausbeute.
Was bedeuten Cpk 1,33 und 1,67 in Sigma-Einheiten?
Nach der oben verwendeten Formel beträgt der Abstand vom Mittelwert zur nächsten Spezifikationsgrenze 3 × Cpk × die angegebene Schätzung von Sigma innerhalb des Prozesses. Cpk 1,33 entspricht daher etwa 3,99 dieser Sigma-Einheiten, Cpk 1,67 etwa 5,01. Das sind Interpretationen gerundeter Kennzahlen, keine Zusagen einer bestimmten Fehlerquote.
Die Interpretation setzt einen stabilen Prozess, geeignete Messdaten sowie ein passendes Verteilungsmodell und Schätzverfahren voraus. Liegt der Mittelwert außerhalb einer Spezifikationsgrenze, kann Cpk negativ sein. Bilden Sie keinen Absolutwert und bezeichnen Sie das Ergebnis nicht als sicheren positiven Abstand.
Eine angenommene langfristige Mittelwertverschiebung von 1,5 Sigma ist eine separate Konvention und kein Bestandteil der Cpk-Formel. Nennen Sie eine solche Annahme ausdrücklich, statt jeden Cpk-Wert in ein Six-Sigma-Niveau umzudeuten. NIST erläutert die Kennzahlen und ihre Voraussetzungen. Für Freigaben gelten zusätzlich die jeweiligen Kundenanforderungen.
Ohne angenommene Mittelwertverschiebung und mit derselben Sigma-Definition ergibt eine nächste Grenze im Abstand von vier Sigma-Einheiten Cpk = 4/3, also etwa 1,33. Bei sechs Sigma-Einheiten ergibt sich Cpk = 6/3 = 2,00. Diese algebraischen Beziehungen belegen nicht, dass ein driftender Prozess die Abstände dauerhaft einhält.
Aus der Kennzahl eine passende Entscheidung ableiten
Bei einem stabilen, aber ungünstig liegenden Prozess kann eine dokumentierte Untersuchung der Zentrierung helfen. Bei zu großer Streuung suchen Sie nach deren Quellen. Ist der Prozess instabil, klären Sie das zuerst, bevor Sie mit einer Fähigkeitskennzahl werben.
Betrachten Sie Prozessfähigkeit zusammen mit Prüfergebnissen, Fehlerfolgen und Stichprobenabdeckung. Vorausschauende Qualitätsanalyse liefert zusätzliche Hinweise. Eine Modellbewertung korrigiert aber keine irreführenden Messdaten.
Was würde ein Cpk von 0,67 bedeuten?
Bei der üblichen Formel und derselben ausgewiesenen Schätzung für die Streuung innerhalb des Prozesses liegt die nächste Spezifikationsgrenze 3×0,67 =2,01 solcher Sigmaeinheiten vom Mittelwert entfernt. Das ist eine bedingte Interpretation des Index. Es handelt sich weder um einen beobachteten Ausschussanteil noch um eine Garantie für die künftige Produktion.
Prüfen Sie Stabilität, Messqualität, Untergruppenbildung, Verteilungsannahmen und die tatsächliche Abnahmeforderung, bevor Sie eine Maßnahme festlegen. Ein gerundeter Wert von 0,67 zeigt nicht, ob Zentrierung, Streuung, vermischte Bedingungen oder ein ungeeigneter Schätzer das Problem sind. Bewahren Sie die zeitlich geordneten Beobachtungen zusammen mit der Rechnung auf.
Ein ergänzendes Beispiel von Abolfazl
Fähigkeitsformeln und Voraussetzungen in einem weiteren Beispiel vergleichen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Die aktuelle Spezifikationsrevision bestätigen.
- Einheiten einheitlich halten.
- Das Messsystem prüfen.
- Zeitverlauf und Prozessstabilität untersuchen.
- Verteilung und Sigma-Schätzer nennen.
- Wesentlich unterschiedliche Fertigungsbedingungen trennen.
- Stichprobengröße und Schätzunsicherheit dokumentieren.
- Die geltende Annahmeregel anwenden und weiter überwachen.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.