
 Abosh
Heijunka glättet Produktionsmenge und Produktmix über einen festgelegten Zeitraum. Beginnen Sie mit einem nachvollziehbaren Bedarfsmix, rechnen Sie ihn in Behältermengen um und bilden Sie eine wiederholte Folge, die der Prozess ausführen kann. Prüfen Sie Fertigungs-, Rüst-, Material- und Personalkapazität vor der Freigabe. Die Glättung kann ungleichmäßigen Bedarf bei vorgelagerten Prozessen verringern. Sie beseitigt keine Kundenschwankungen und rechtfertigt keinen unerwünschten Bestand. Benennen Sie die Nachschubregel und ändern Sie die Folge, wenn ihre Annahmen nicht mehr gelten.
Produktmix in eine prüfbare wiederholte Folge umsetzen.
Bearbeitungs- und Rüstzeit vor einer Zusage einplanen.
Erkennen, wann regelmäßige Glättung nicht zur Freigabe passt.
Fiktive AABC-Belegung mit Bedarf, Behältergrößen und zwölf Freigabeplätzen.
CSVLeere Heijunka-BoxDen eigenen Bedarf und Zeiten eintragen. Bei anderer Platzzahl das Raster neu zeichnen.
Einen echten Produktmix über einen festen Zeitraum glätten
Das Lean Enterprise Institute definiert Heijunka als Glättung von Art und Menge der Fertigung über einen festen Zeitraum. Alles von A am Montag und alles von B am Dienstag herzustellen, kann stoßweise Anforderungen nach oben weitergeben, obwohl der Durchschnitt ausgeglichen wirkt.
Eine wiederholte Folge verteilt diesen Bedarf gleichmäßiger. Sie setzt Nachschubbestand, machbare Wechsel und ein brauchbares Bedarfsmuster voraus. Kundenaufträge können trotzdem ungleichmäßig eintreffen.
Dieser Artikel entwickelt die Folge. SMED behandelt kürzere Rüstzeiten; die Produktionsplanung berücksichtigt weitere Einschränkungen.
Bedarf in handhabbare Behälter umrechnen
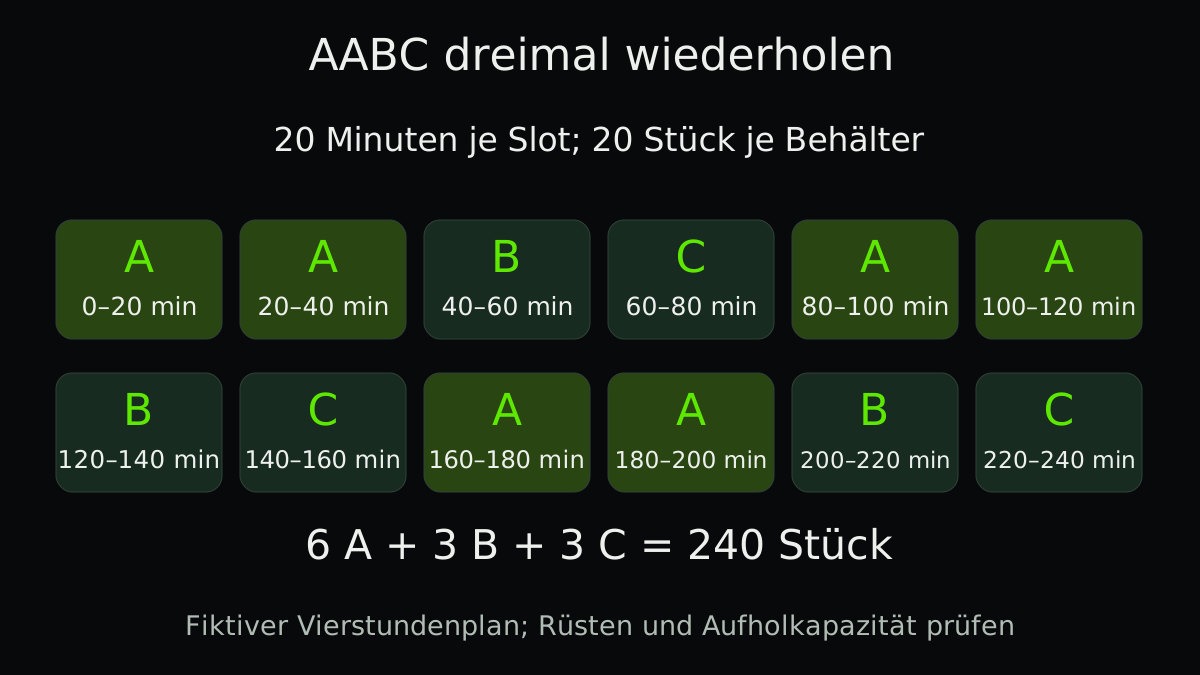
Fiktives Planungsfenster: vier Arbeitsstunden mit Bedarf an 120 Stück A, 60 Stück B und 60 Stück C. Ein Behälter enthält 20 Stück. Nötig sind sechs A-, drei B- und drei C-Behälter.
Dreimal AABC ergibt genau diese zwölf Behälter. Jeder Viererzyklus gibt 80 Stück im geforderten Verhältnis 2:1:1 frei. Die Folge ist ein Beispiel, nicht die beste Reihenfolge für jede Maschine.
| Produkt | Stück im Fenster | Stück je Behälter | Behälter |
|---|---|---|---|
| A | 120 | 20 | 6 |
| B | 60 | 20 | 3 |
| C | 60 | 20 | 3 |
| Gesamt | 240 | 20 | 12 |
Die Heijunka-Box zum Beispiel ausfüllen
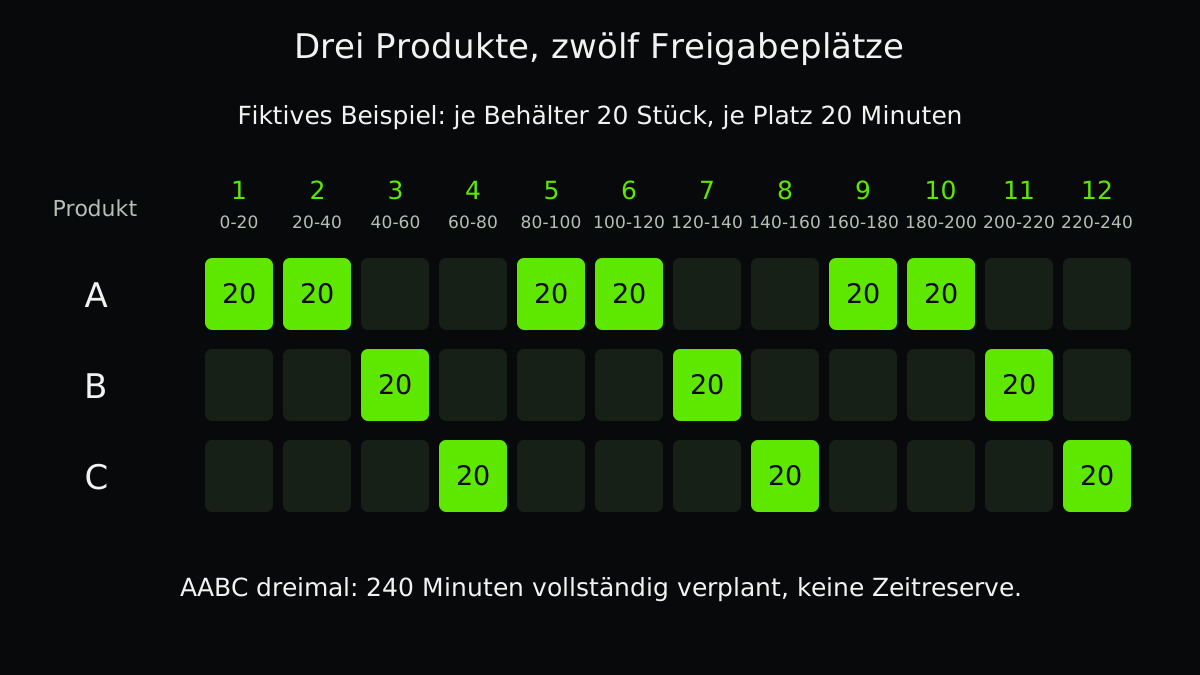
Diese fiktive Heijunka-Box zeigt Produkte in den Zeilen und Freigabeplätze in den Spalten. Das Planungsfenster umfasst vier Stunden. Bei 20 Stück je Behälter brauchen A, B und C sechs, drei und drei Behälter für ihren Bedarf von 120, 60 und 60 Stück. Dreimal AABC belegt genau zwölf Plätze.
Jeder Platz umfasst 20 Minuten: 15 Minuten Bearbeitung und fünf Minuten Zuschlag für Rüsten und Handhabung. Damit sind 12 × 20 = 240 Minuten vollständig verplant. Es bleibt keine Zeitreserve. Die passende Summe beweist noch nicht, dass Rüstfolge, Material, Personal und Nachschub den Plan zulassen.
Die ausgefüllte Datei enthält diese Belegung und getrennte Zeitangaben: 20 Minuten je Platz, 15 Minuten Bearbeitung und fünf Minuten Zuschlag. Tragen Sie in der leeren Datei Ihren eigenen Bedarf, Ihre Behältergrößen und Zeiten ein. Ändert sich die Zahl der benötigten Plätze, zeichnen Sie das Raster neu. Die Vorlage mit zwölf Plätzen ist keine feste Kapazitätsvorgabe. Sie können die CSV-Datei bearbeiten; sie berechnet die Werte nicht neu und gibt keinen Produktionsplan frei.
Das Planungsfenster und der Abstand zwischen zwei Fertigungsläufen eines Produkts beantworten unterschiedliche Fragen. EPEI und Produktrad erklären, wie sich ein Wiederholabstand aus Losen und Rüstaufwand ergibt. Die Box ersetzt weder diese Prüfung noch die vereinbarte Verbrauchs- und Freigaberegel.
| Produkt | Behälter | Stück | Freigabeplätze |
|---|---|---|---|
| A | 6 | 120 | 1, 2, 5, 6, 9, 10 |
| B | 3 | 60 | 3, 7, 11 |
| C | 3 | 60 | 4, 8, 12 |
Freigabeabstand mit den verfügbaren Minuten abgleichen
Im Beispiel braucht jeder Behälter 15 Minuten Bearbeitung. Reservieren Sie je Zeitplatz bis zu fünf weitere Minuten für Rüsten und Handhabung. Zwölf Plätze × 20 Minuten = 240 Minuten. Das passt genau und lässt keine freie Erholungsreserve.
Der vereinfachte Fünf-Minuten-Zuschlag ist bewusst vorsichtig und gilt auch für A-zu-A-Plätze. Ein realer Plan verwendet gemessene reihenfolgeabhängige Rüstzeiten und berücksichtigt Reinigung, Wartung und Unterbrechungen ausdrücklich. Dauert B zu C tatsächlich 18 Minuten, ist diese Folge nicht durchführbar.
Pitch bezeichnet hier die Zeit pro Behälterfreigabe. Das ist nicht die Zykluszeit eines einzelnen Teils. Der Leitfaden zu Takt- und Zykluszeit erklärt die Zeitgrößen.
Die Heijunka-Box für Freigaben nutzen
Eine Heijunka-Box verteilt Freigabesignale nach Zeit und Produkt. Ob auf Papier oder digital: Sie braucht Regeln für verpasste Plätze, Eilaufträge und ungenutzte Freigaben.
Ein entfallenes Verbrauchssignal darf nicht zu unerwünschter Produktion führen, nur weil ein leerer Platz unordentlich wirkt. Verbinden Sie den Plan mit der gewählten Pull-Regel und dem Kanban-Kreislauf.
- Die Planungsfamilie wählen
Fassen Sie Produkte mit einem machbaren gemeinsamen Prozess zusammen. Nennen Sie Bedarfsfenster und Bestandsregel.
- Behälter und Reihenfolge berechnen
Rechnen Sie Stückbedarf in Freigaben um und gleichen Sie die Folge mit jeder Produktmenge ab.
- Kapazität und Nachschub nachweisen
Prüfen Sie tatsächliche Bearbeitung, reihenfolgeabhängiges Rüsten, Material, Personal und Zeit bis zum nutzbaren Ersatzbestand.
- Ausnahmen und Prüfung festlegen
Definieren Sie Reaktionen auf verpasste Plätze, erlaubte Umplanung und Auslöser für eine Änderung des Bedarfsmusters.
Grenzen bei Variantenvielfalt und Auftragsfertigung benennen
Seltene Aufträge, teure Bestände, unvorhersehbare Kombinationen oder sehr lange Rüstzeiten können gegen eine feste Kleinbehälterfolge sprechen. Eine Glättung auf Familienebene oder eine andere Freigaberegel kann den Kunden besser bedienen.
Der Abstand zwischen Fertigungsläufen eines Produkts bestimmt auch den nötigen Nachschubbestand. Kleinere Lose können den Abstand verkürzen, häufigere Wechsel verbrauchen aber Kapazität. Prüfen Sie beides, statt jeden zusätzlichen Wechsel für schlank zu halten.
Eine gute Prüfung berücksichtigt Fehlmengen, Bestandsalter, Rüstaufwand und tatsächliche Kundenlieferung. Ein regelmäßiger Plan allein ist noch kein Ergebnis.
Die Folge bei verändertem Mix prüfen
Ändert sich der Bedarf auf A = 60, B = 120 und C = 60, erzeugt die alte AABC-Folge zu viel A und zu wenig B. Behalten Sie die ursprünglichen Annahmen, damit erkennbar bleibt, warum sie nicht mehr passen.
Nutzen Sie dokumentierte Ausnahmen für die nächste Folge. Trennen Sie einen wirklich veränderten Mix von einer einmaligen Störung und behalten Sie während der Neuplanung einen machbaren kurzfristigen Plan.
Ein ergänzendes Beispiel von Abolfazl
Gleichmäßige Menge, schwankenden Bedarf und den nötigen Bestand vergleichen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Produktfamilie und Planungsfenster benennen.
- Prüfen, ob der Bedarf Nachschubbestand rechtfertigt.
- Stückzahlen mit ausdrücklichen Behältergrößen umrechnen.
- Folgenmengen je Produkt abgleichen.
- Gemessene Bearbeitungs- und Rüstzeiten einplanen.
- Unterbrechungen und Nachschubverzögerungen einbeziehen.
- Regeln für verpasste Plätze und Eilaufträge festlegen.
- Lieferleistung, Bestand und Rüstaufwand gemeinsam prüfen.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.